钢结构加工公差与制造精度指南
加工公差是成品钢构件与批准图纸之间允许的偏差,涵盖长度、直度、截面、垂直度、孔位、焊接变形与整体框架几何。本文讲清主要公差项目、GB 50205 / AISC / EN 1090-2 标准对比、制造精度如何控制,以及公差如何影响现场安装与验收。
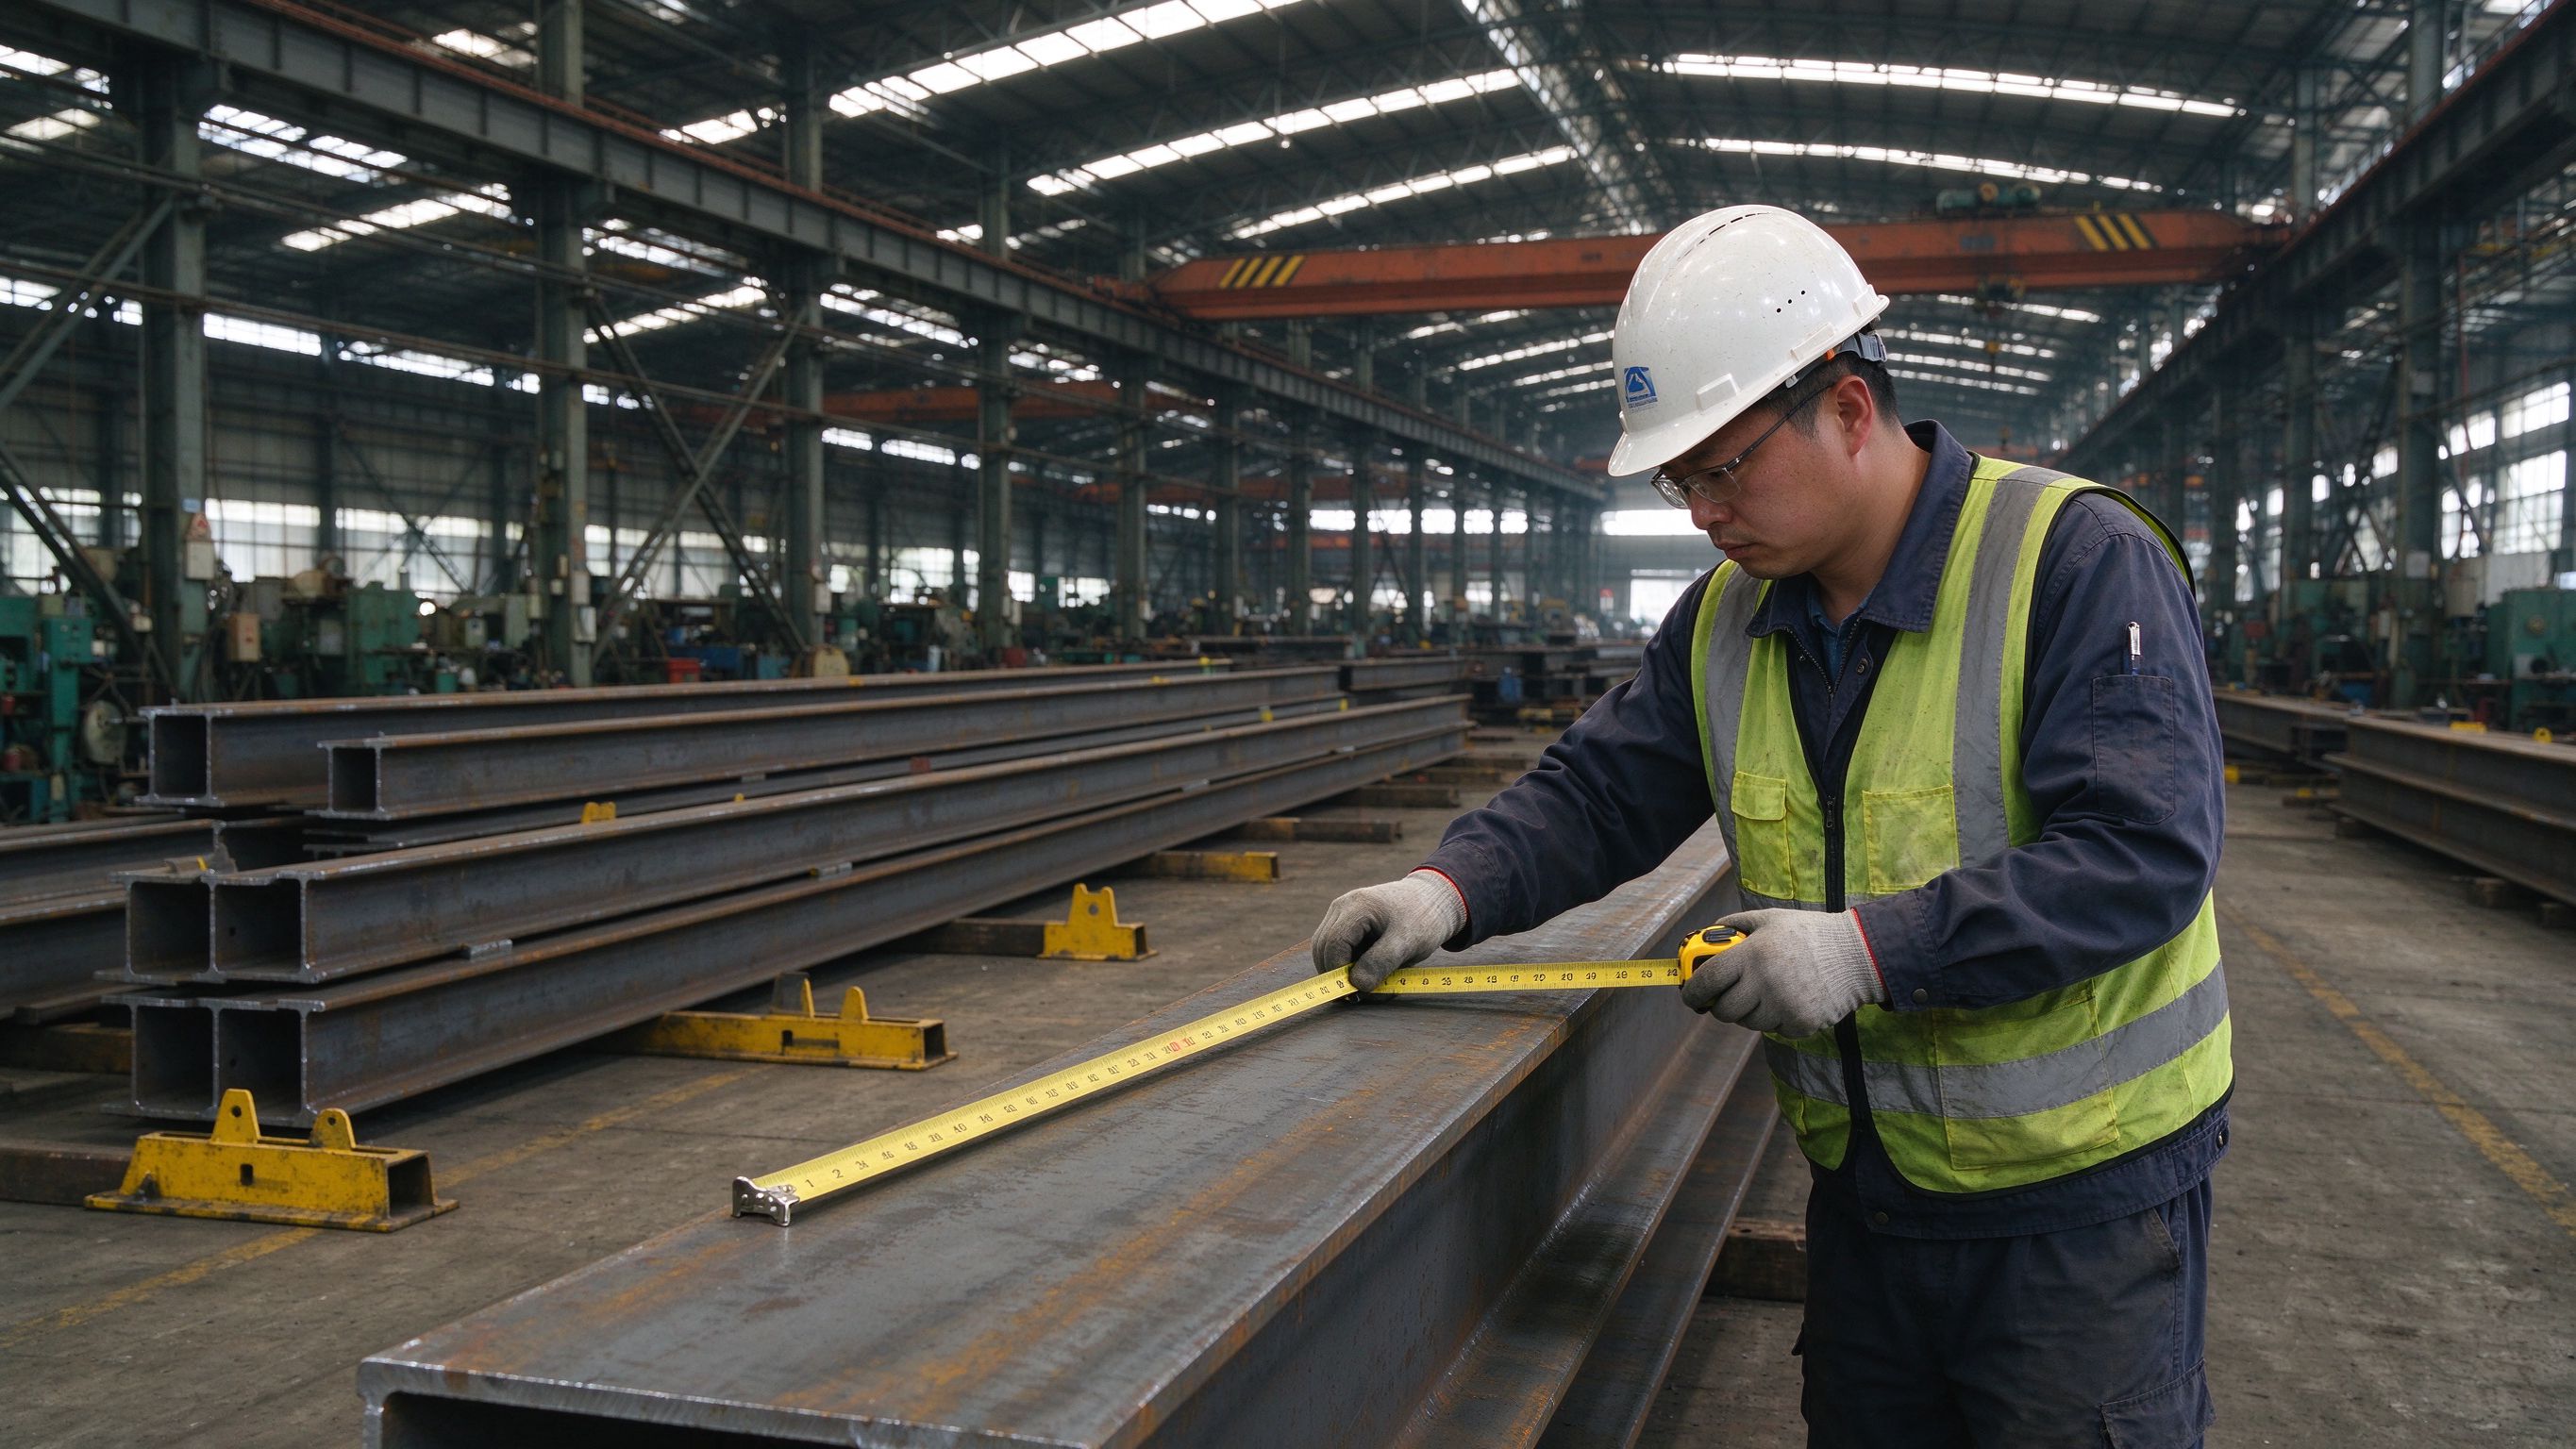
加工公差是成品钢构件与批准图纸所示尺寸、位置和形状之间允许的偏差。没有任何钢构件能做到与图纸尺寸完全一致,每次切割、焊接和组装都会带来微小偏差,公差则规定该偏差在多大范围内结构仍能正常拼装和受力。公差涵盖构件长度与直度、截面尺寸、垂直度、孔位、焊接变形和整体框架几何,由适用标准规定——中国通常为 GB 50205,北美为 AISC《标准实施规范》,欧洲为 EN 1090-2。如果公差不受控,小偏差会在多个构件间累积,到现场表现为孔位错位、构件对不上或强行连接。公差控制属于厂家质量职责范围;采购方工程师在制造前确认适用标准与验收准则。
本文讲清加工公差包含什么、主要标准如何对比、制造过程中精度如何控制、公差如何影响现场安装,以及验收时采购方应核对什么。
一、加工公差是什么,为什么重要
公差不是要消除的错误,而是约定的允许范围。构件实测尺寸落在该范围内即为合格,超出则返修或拒收。公差存在是因为每道工序——切割、钻孔、焊接、组装——都有物理极限,要求比标准更高的精度会增加成本,却不会改善结构。
它为什么重要:
- 现场拼装——构件与孔必须在连接的调节范围内对上。
- 误差累积——多个开间的小偏差可能叠加成大错位。
- 受力性能——弯曲或变形构件的实际受力可能与计算不同。
- 成本——现场强行就位、重新钻孔或切割远比在制造阶段控制偏差昂贵。
- 验收——标准及其公差是检验与交付的依据。
公差标准及其执行等级应在制造前商定,因为它影响制造方法、检验频次和成本。
二、主要公差项目
| 类别 | 测量内容 | 为什么重要 |
|---|---|---|
| 长度/尺寸 | 构件总长、切割长度、板件位置 | 构件必须在连接处对上;长度误差沿框架累积 |
| 直度/起拱 | 相对直线的偏差、规定起拱 | 弯曲构件承受偏心荷载;起拱控制挠度外观 |
| 截面 | 截面尺寸、切割垂直度 | 影响拼装、承压与连接几何 |
| 垂直度/扭转 | 端部直角、构件扭转 | 扭转或不垂直的端部无法与连接匹配 |
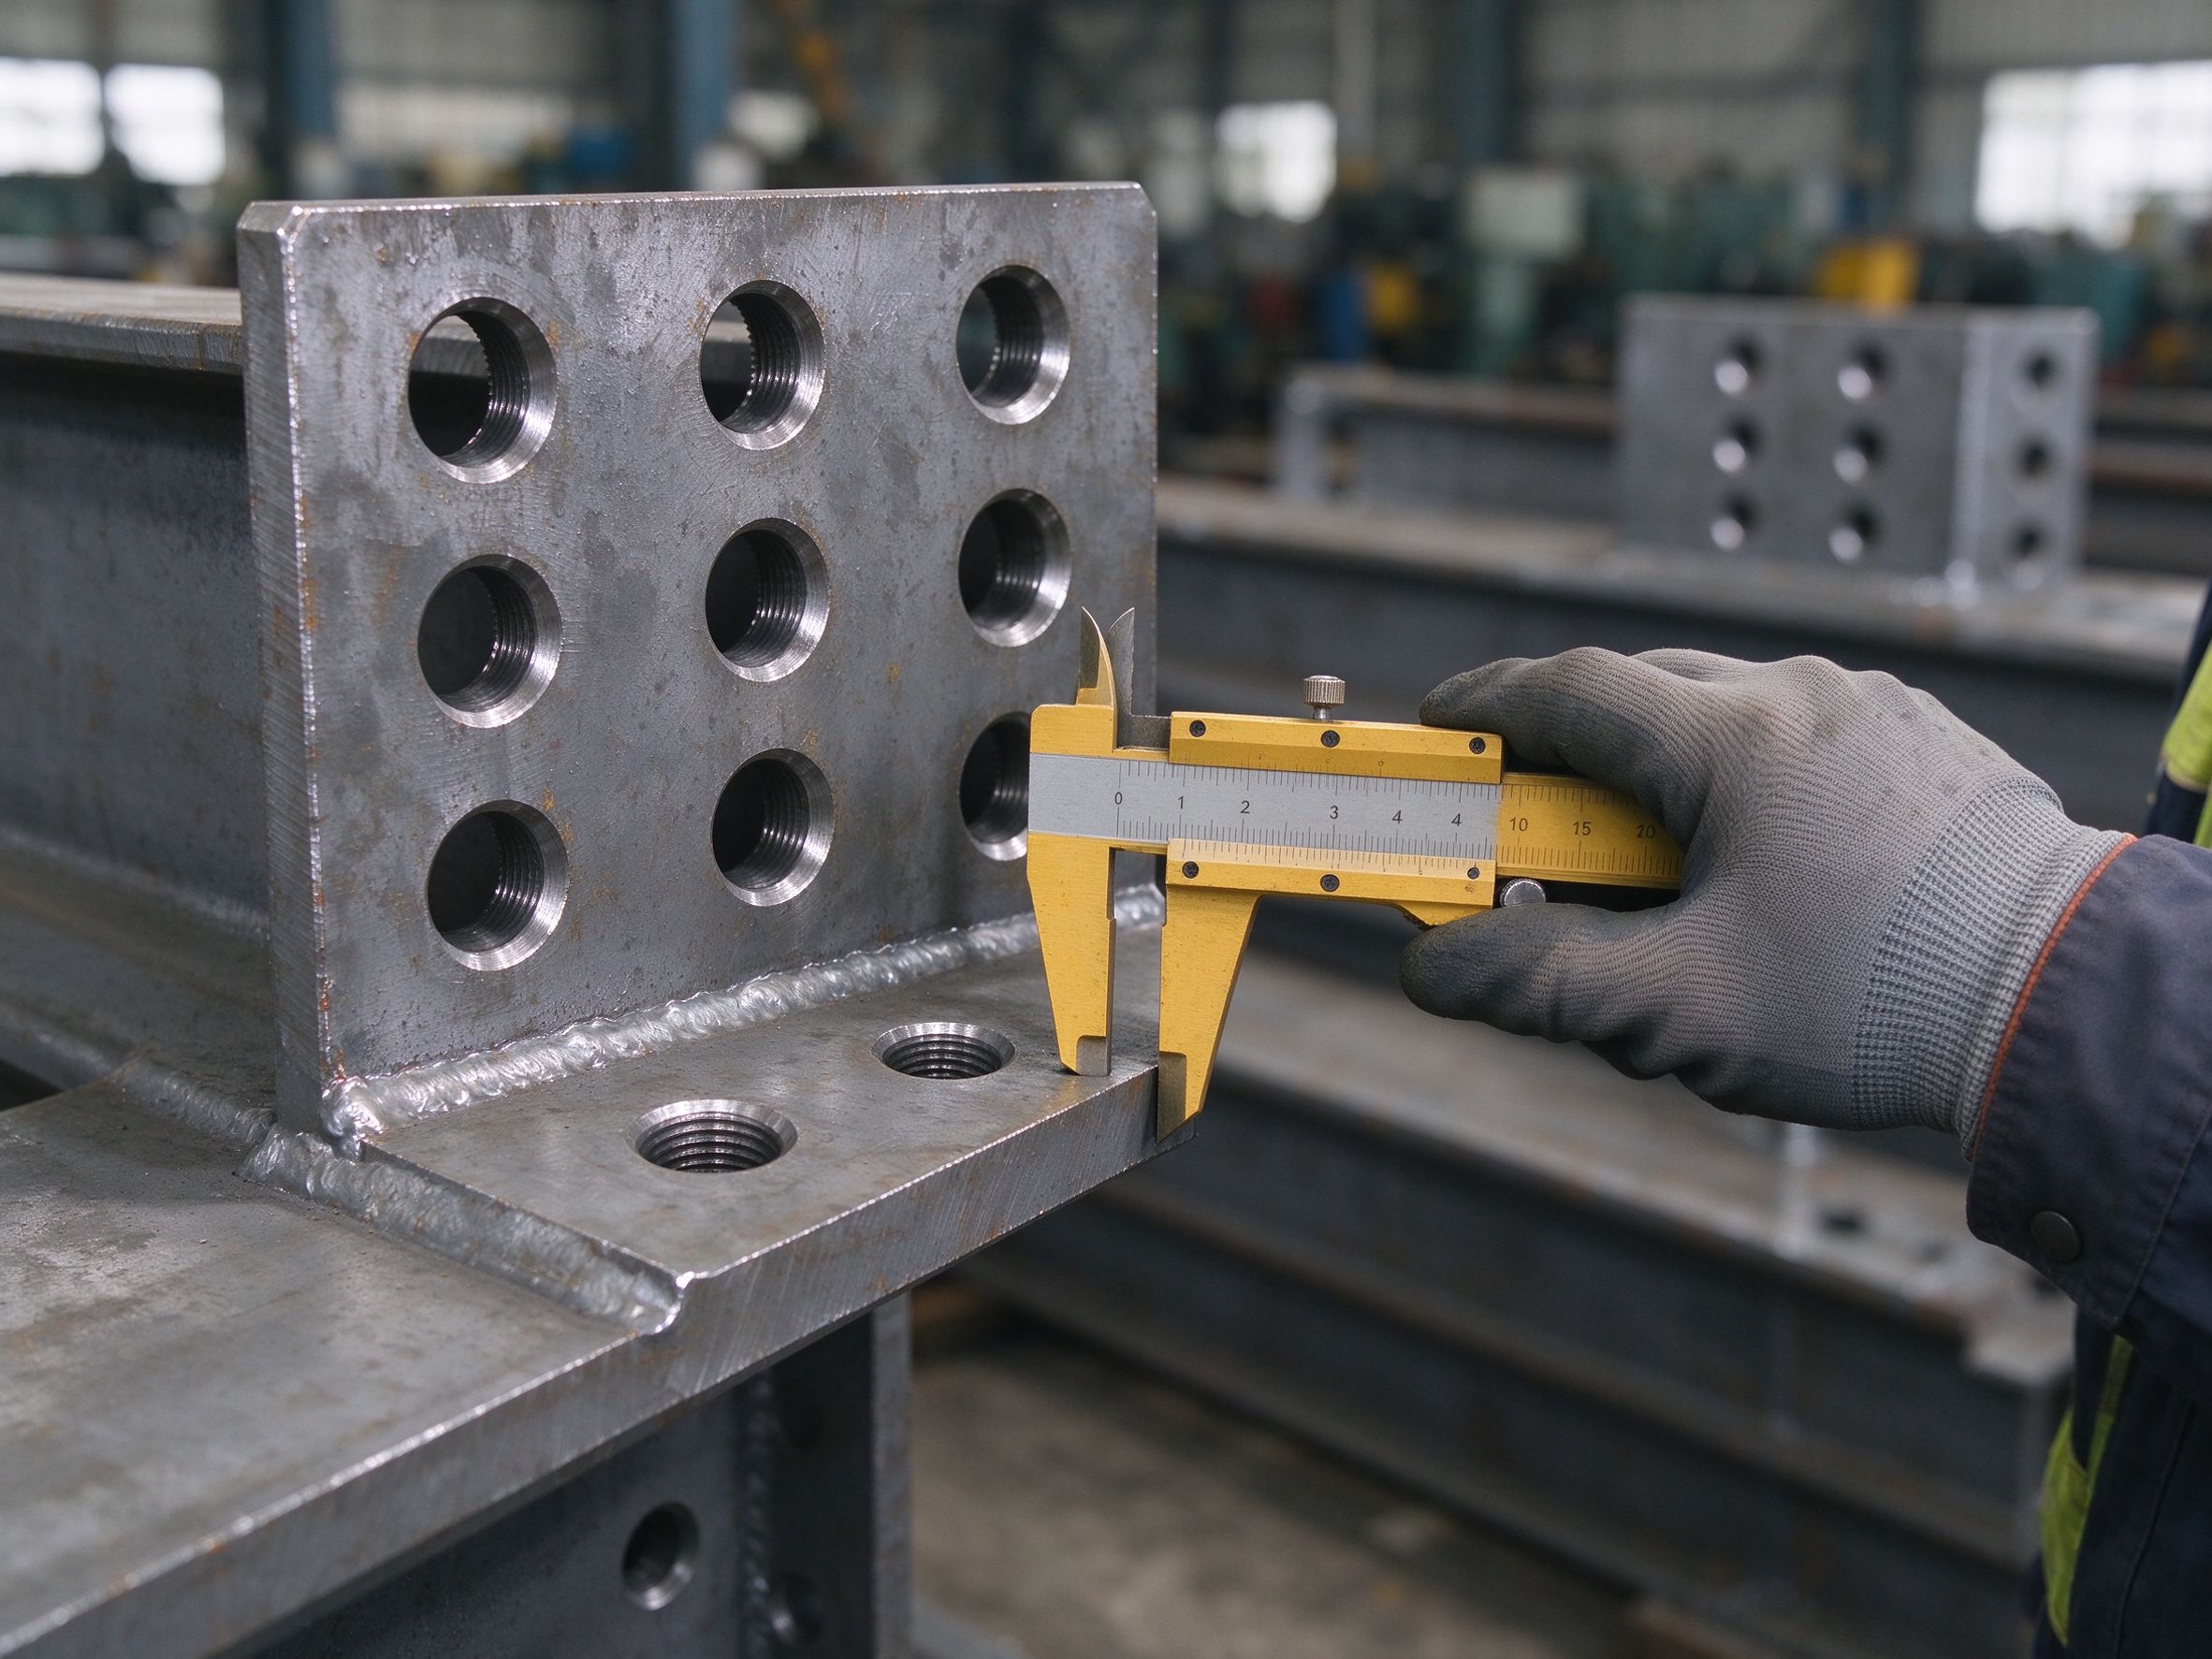
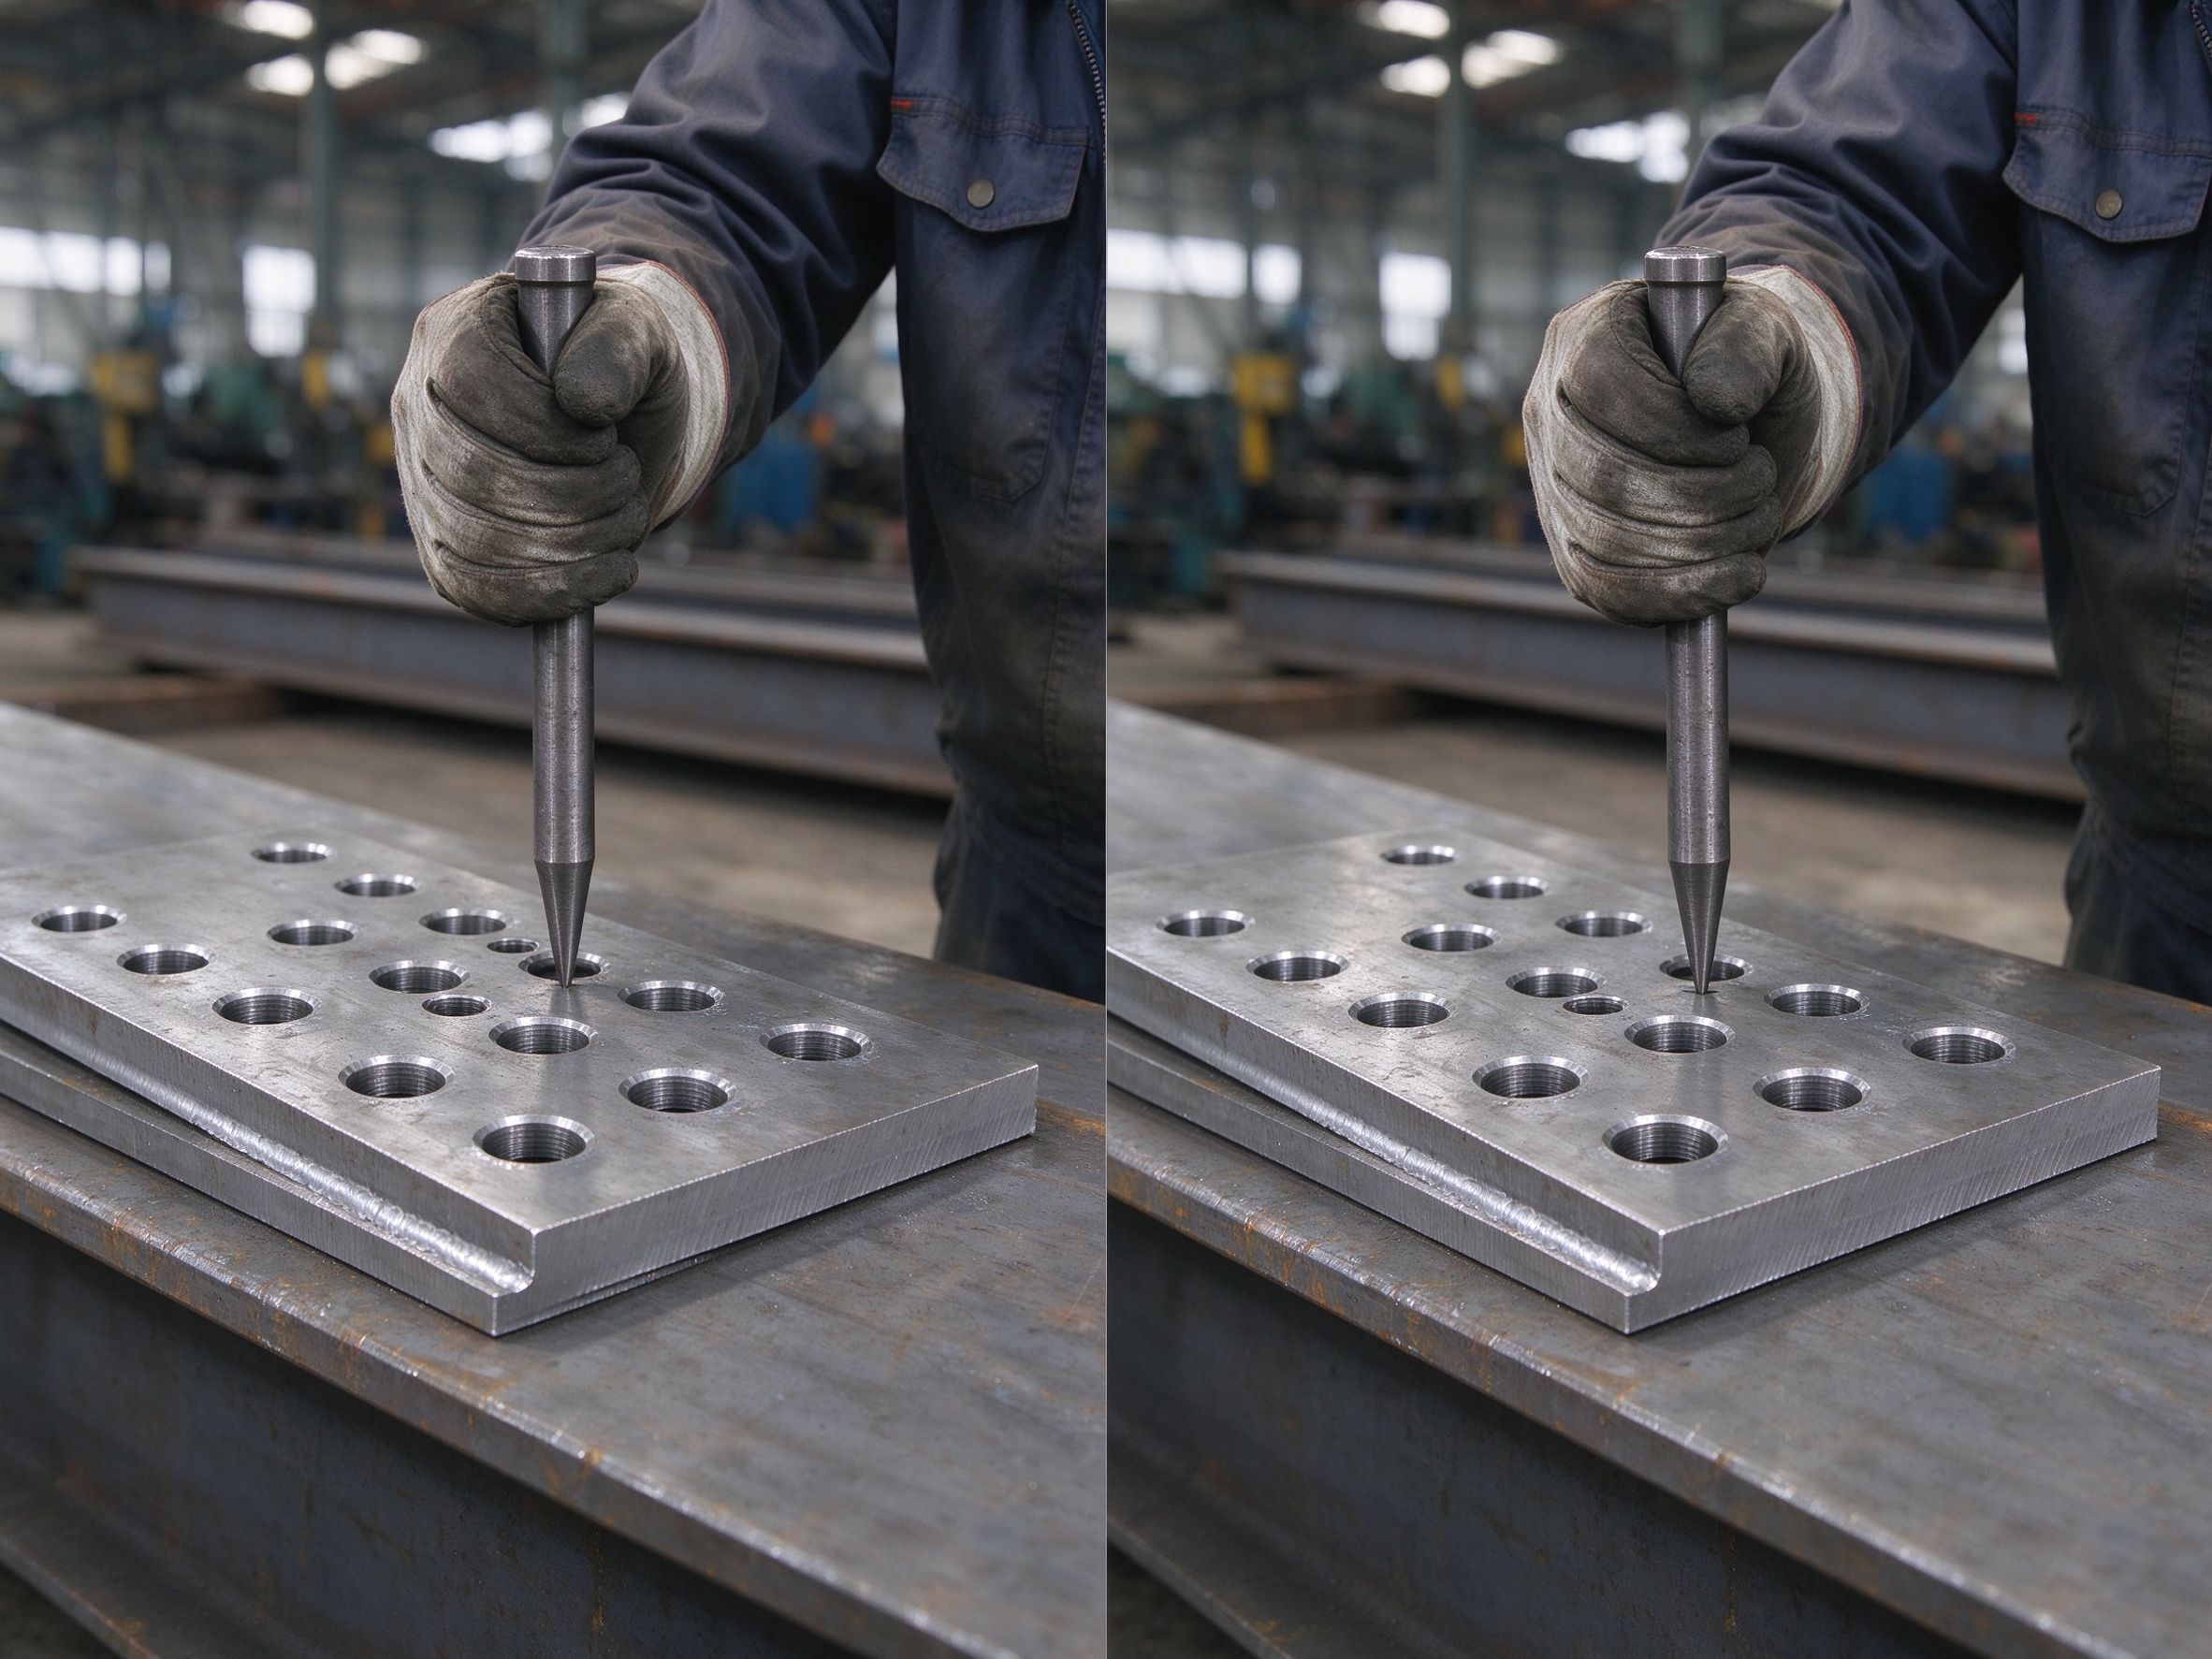
| 孔位 | 孔间距、边距、孔组对齐 | 孔必须与配套构件匹配;错位会阻碍螺栓连接 |
| 焊接变形 | 焊后的角变形与纵向变形 | 若不控制顺序,焊接收缩会使构件变形 |
| 整体框架几何 | 轴线间距、柱垂直度、标高(预拼装时) | 决定安装后的结构是否符合设计 |
具体允许数值由适用标准和构件重要性规定;上表展示的是控制项目,不是固定的全球限值。
三、公差标准对比
| 标准 | 地区/范围 | 主要特点 |
|---|---|---|
| GB 50205 | 中国——钢结构工程施工质量验收 | 规定制造与安装的允许偏差;广泛用于在中国制造的出口结构 |
| AISC《标准实施规范》(303) | 北美 | 规定结构钢建筑在钢厂、制造和安装阶段的公差;与 AISC 规范配套 |
| EN 1090-2 | 欧洲——钢结构施工 | 采用执行等级(EXC1–EXC4);等级越高,公差与检验越严 |
| 项目技术规格 | 按项目 | 可针对特定连接或建筑类型收紧标准 |
适用标准由项目所在地和注册工程师选择。出口项目常引用目的地标准而制造遵循 GB 实践;这种情况下合同必须写明以哪套公差为准、冲突如何解决。
四、制造过程中精度如何控制
精度在每道工序中控制,而不是只靠终检:
- 详图与放样——准确的加工图和样板在切割前确定目标尺寸。
- 切割——受控的锯切、剪切或火焰/等离子切割保证长度与垂直度在公差内。
- 制孔——用样板钻孔或数控定位,保证孔组对齐、边距正确。
- 胎架/夹具组装——构件在固定夹具中组装,角度与位置可重复且准确。
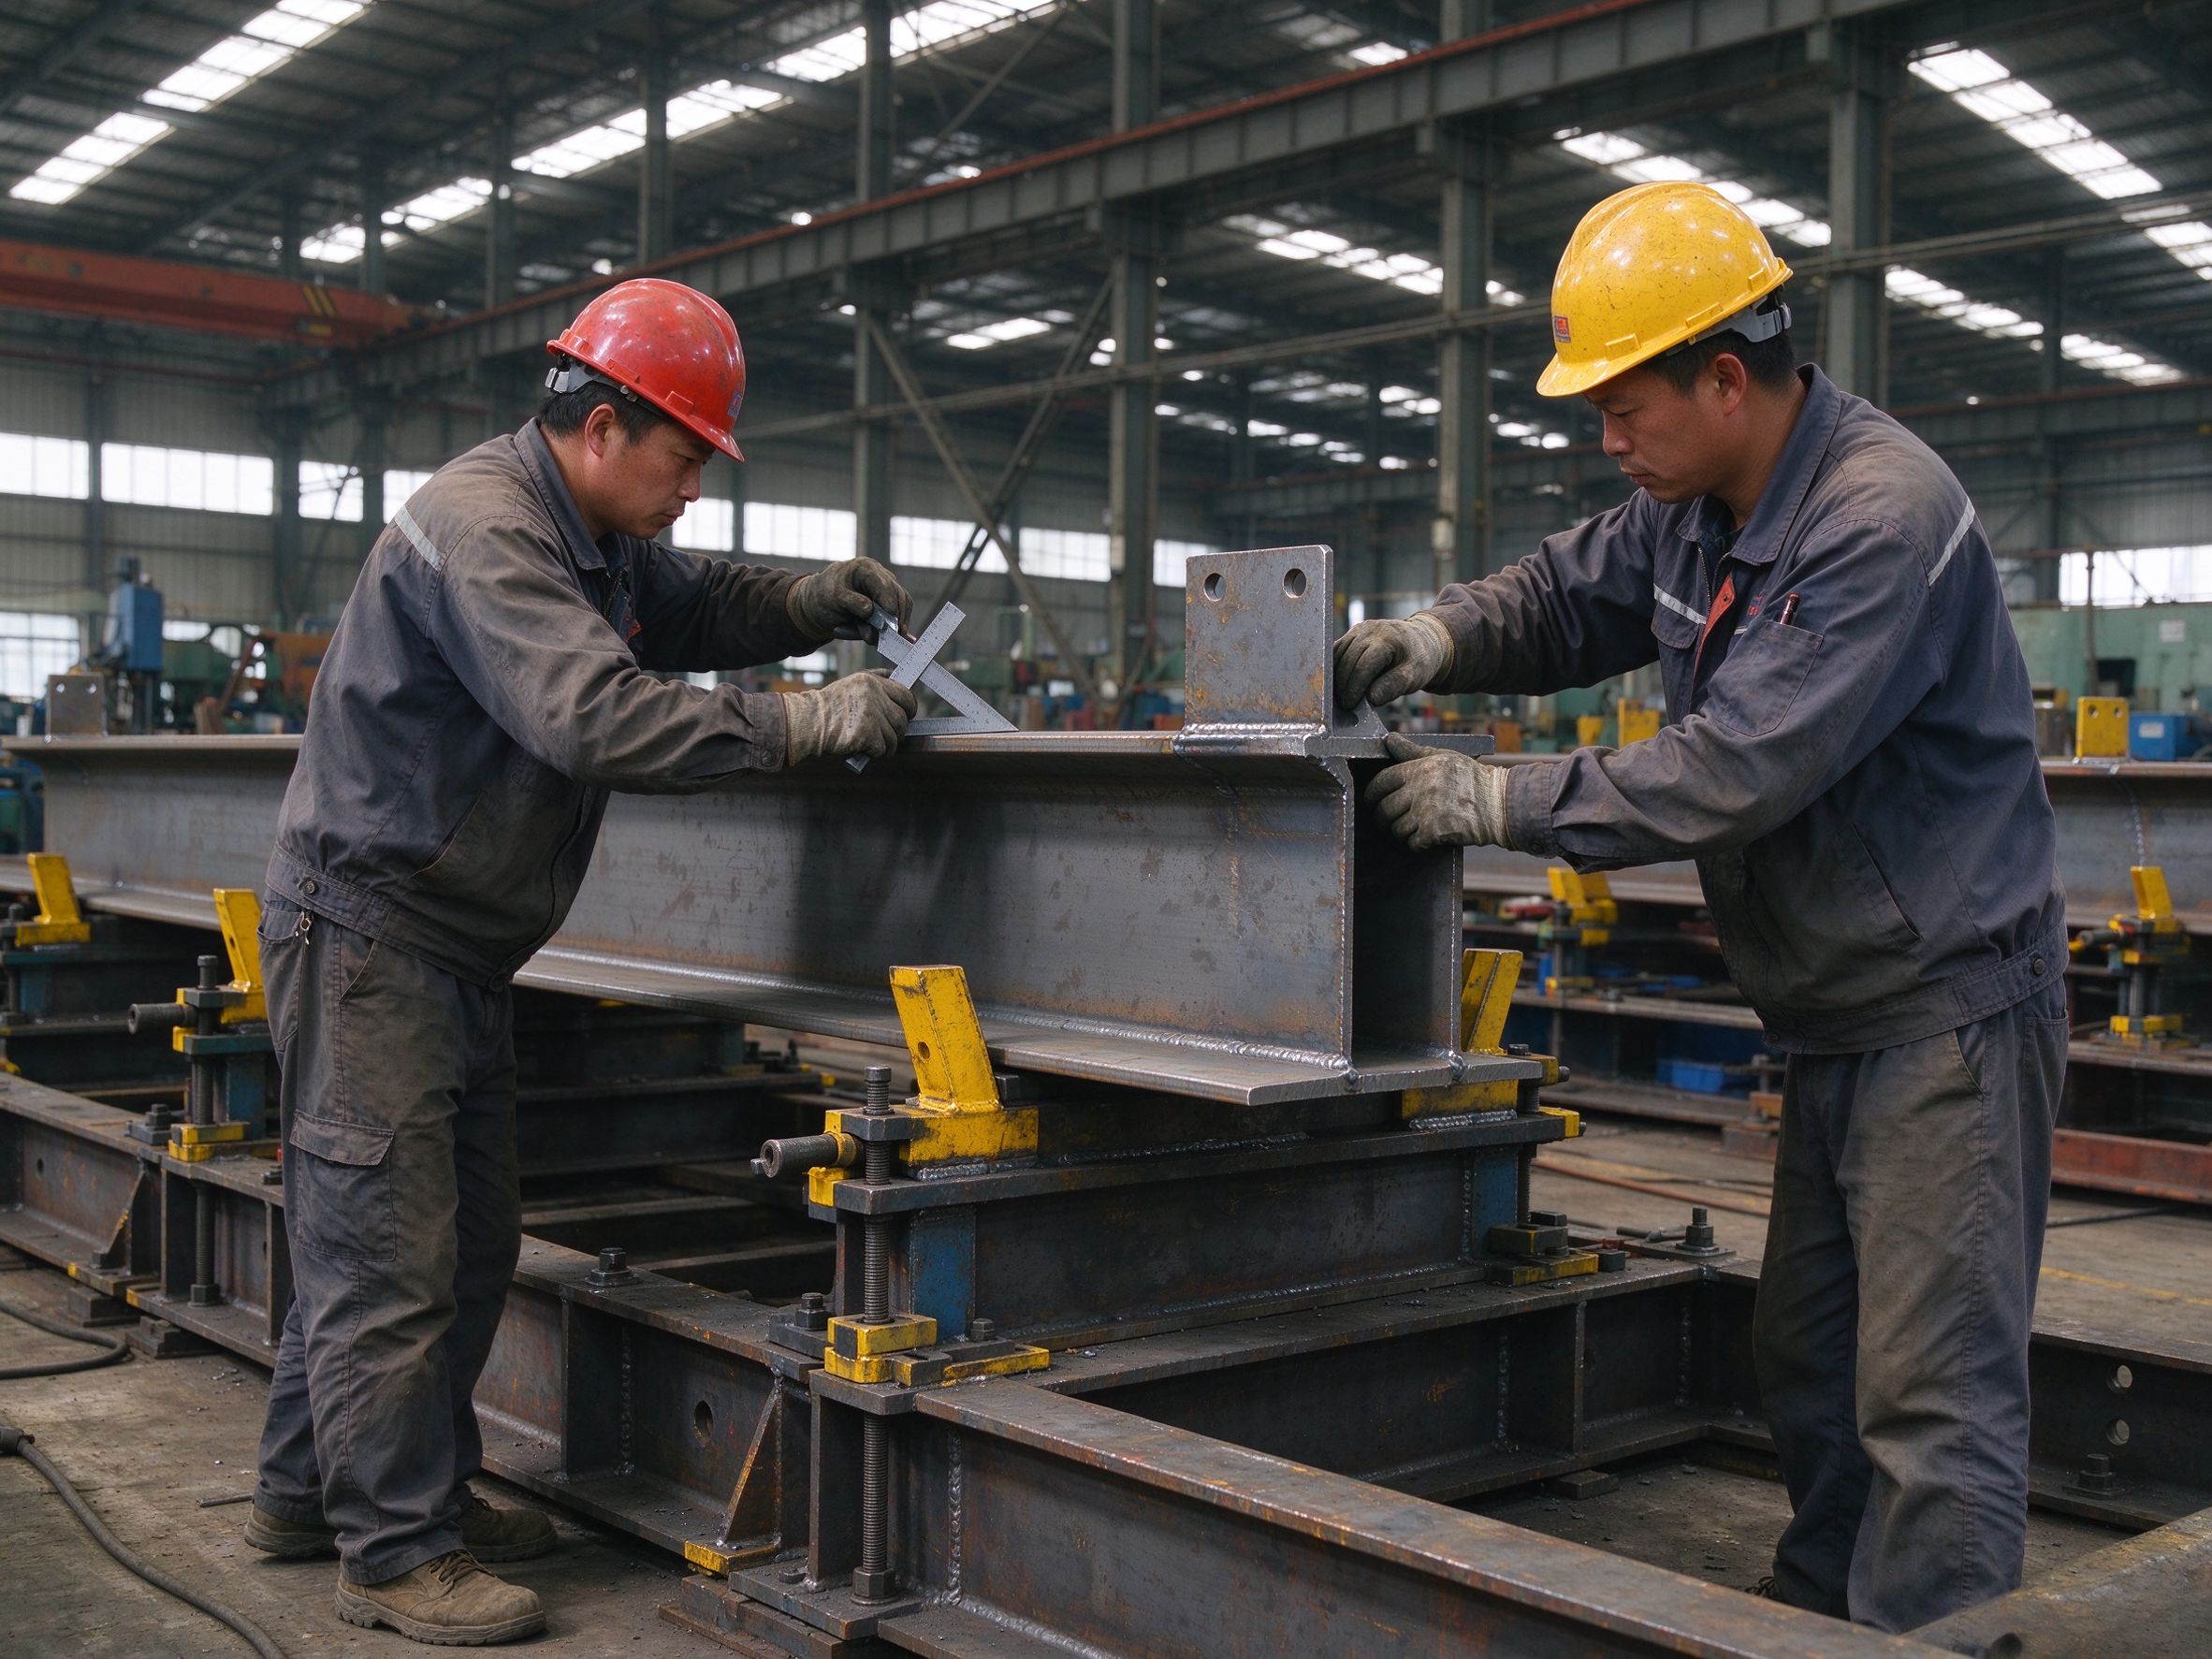
- 焊接顺序——均衡、有序的焊接平衡收缩,限制角变形。
- 矫正——机械矫正或受控的火焰矫正在构件验收前纠正变形。
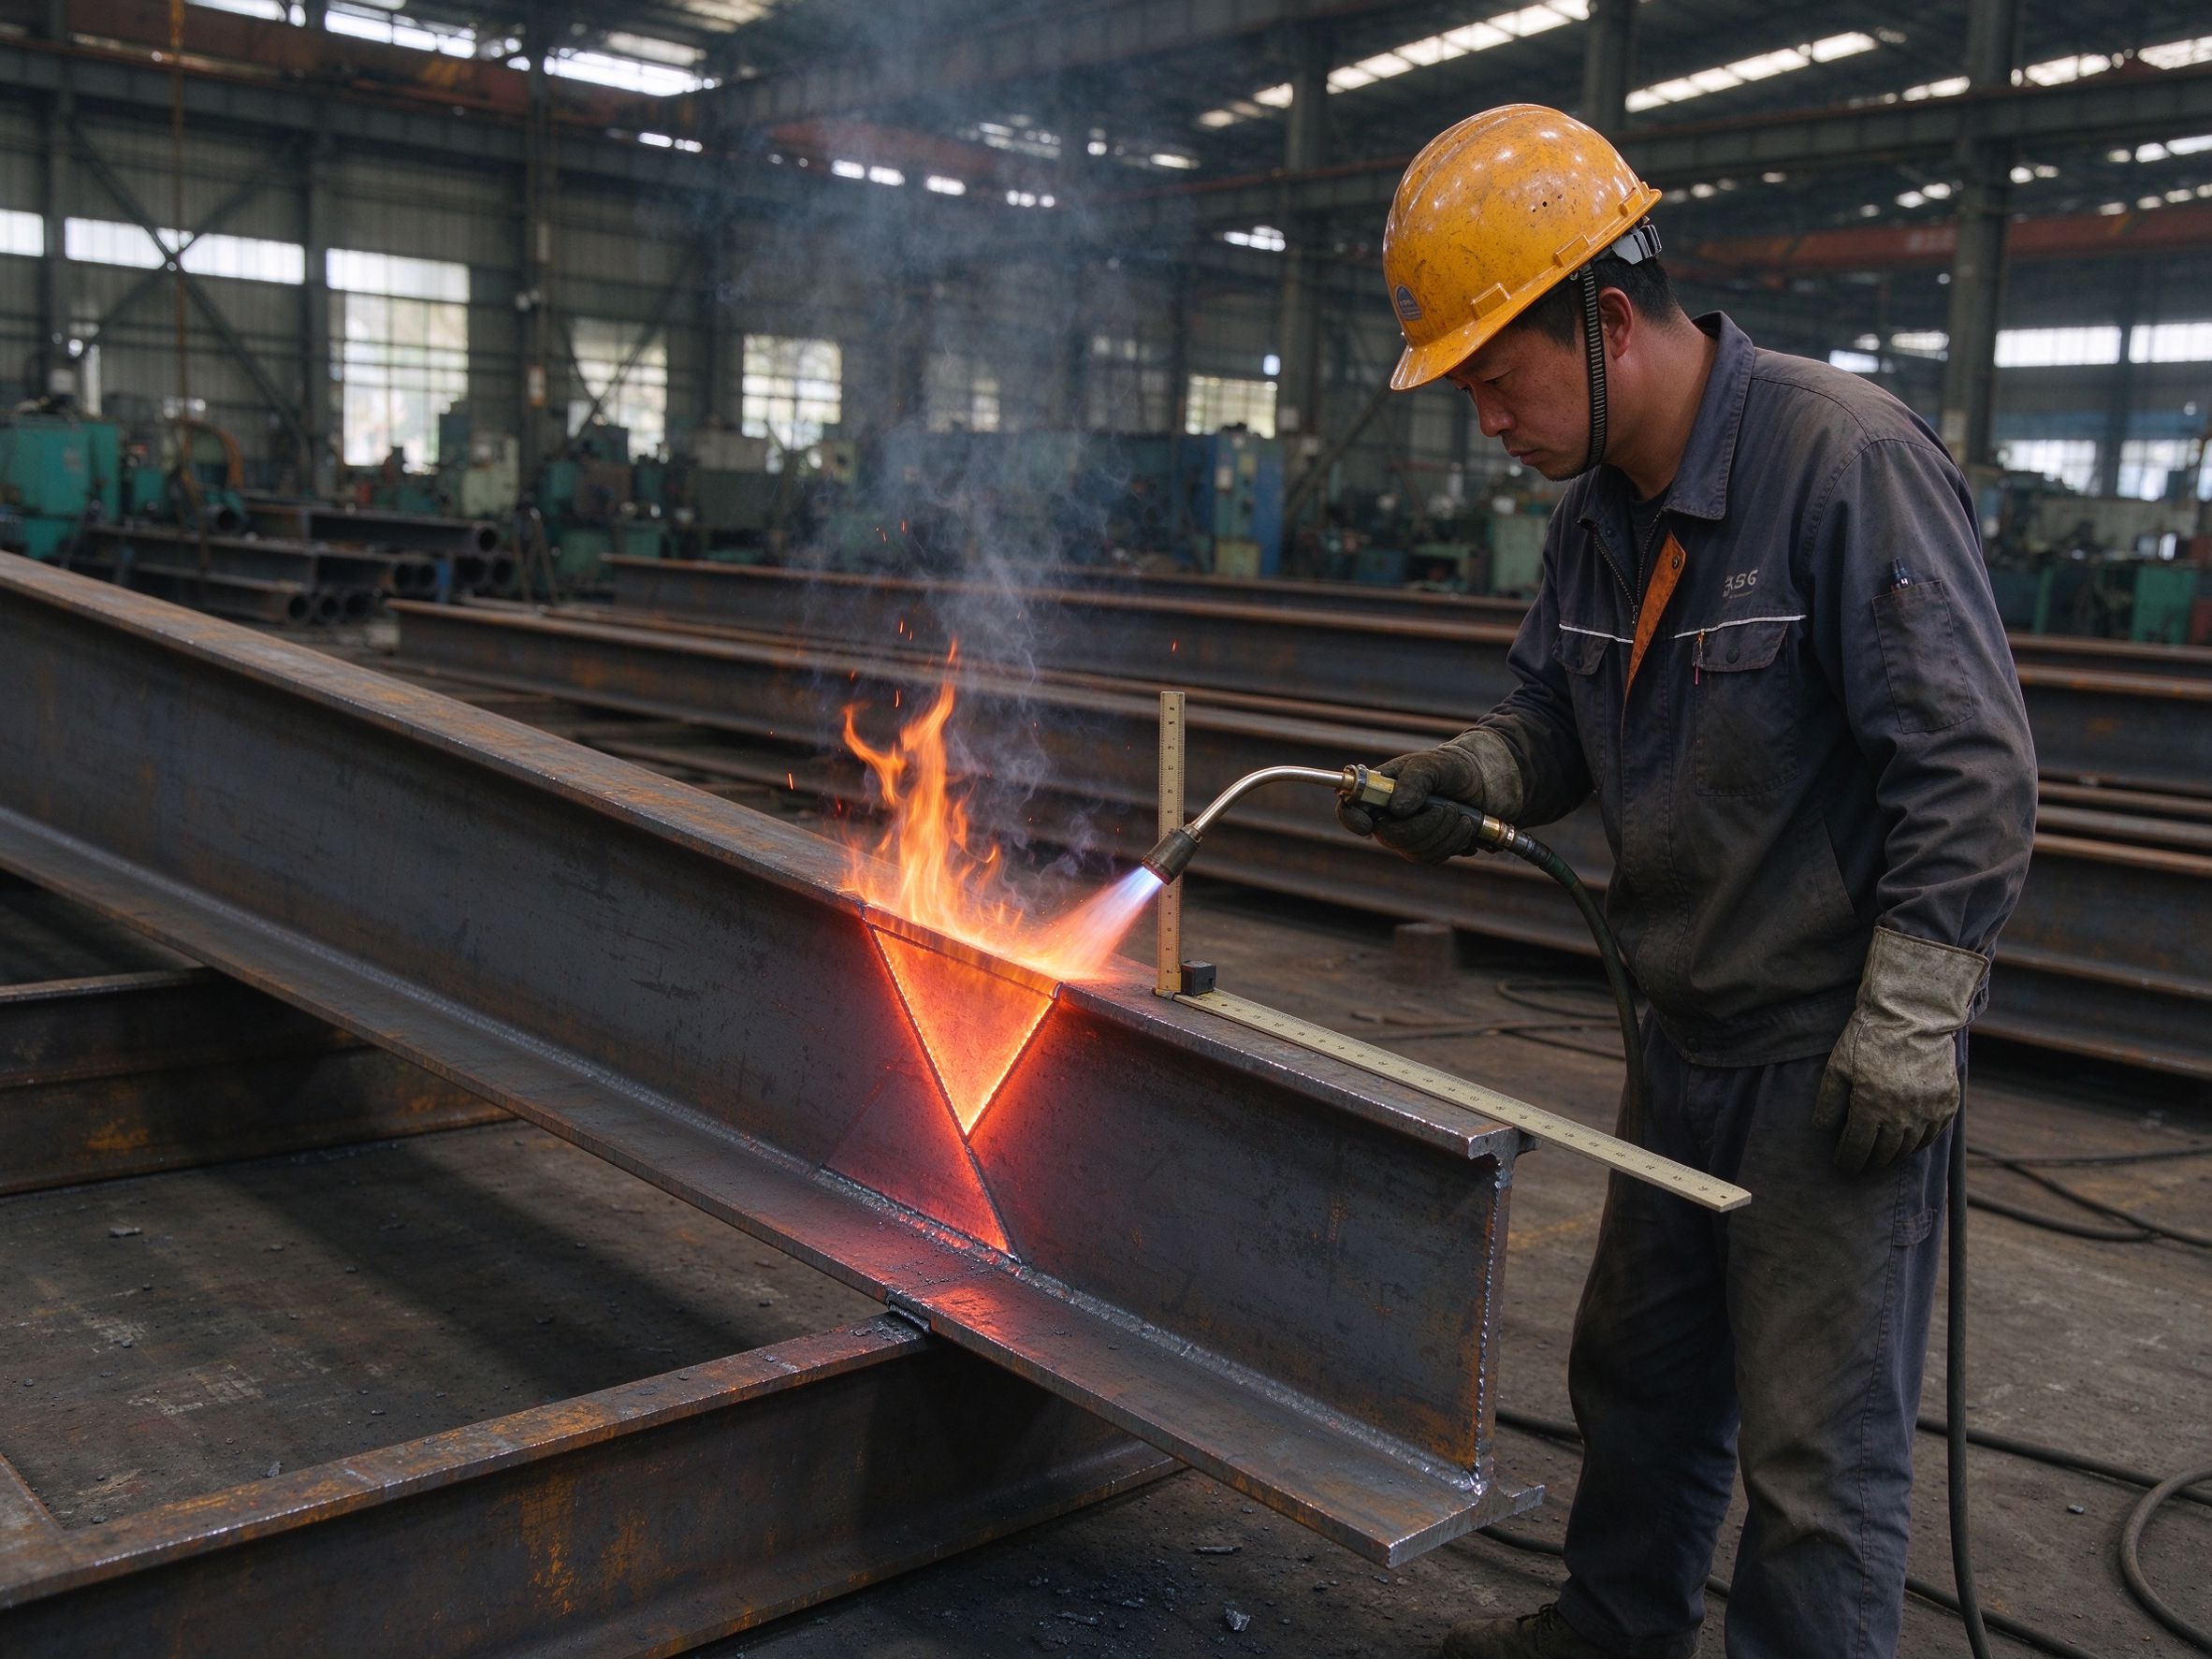
- 终检测量——表面处理前对照图纸测量构件并记录。
中赛制造基地将这些工序作为制造与质量控制的一部分进行管控,检验记录可供采购方核查。
五、公差如何影响现场安装
公差最终要靠结构在现场能否拼装上判断:
- 孔位对齐——配套构件的螺栓孔必须落在连接间隙内;小偏移由标准孔吸收,较大偏移需扩孔或纠正。
- 长度误差累积——多个开间的偏差可能使最终轴线偏移;受控公差将其限制在端部调节范围内。
- 柱垂直度与标高——安装公差规定柱允许倾斜量、梁允许标高偏差。
- 连接调节量——连接设计带有有限调节范围;公差必须在该范围内。
- 强行拼装——用力把构件拉到位会引入残余应力,不应以此掩盖制造偏差。
构件装不上时,应追溯到具体偏差并纠正,而不是强行连接。
六、检验与验收
验收按约定标准进行,并有记录支撑:
- 测量工具——经校准的卷尺、直尺、角尺、水平仪,必要时用测量仪器。
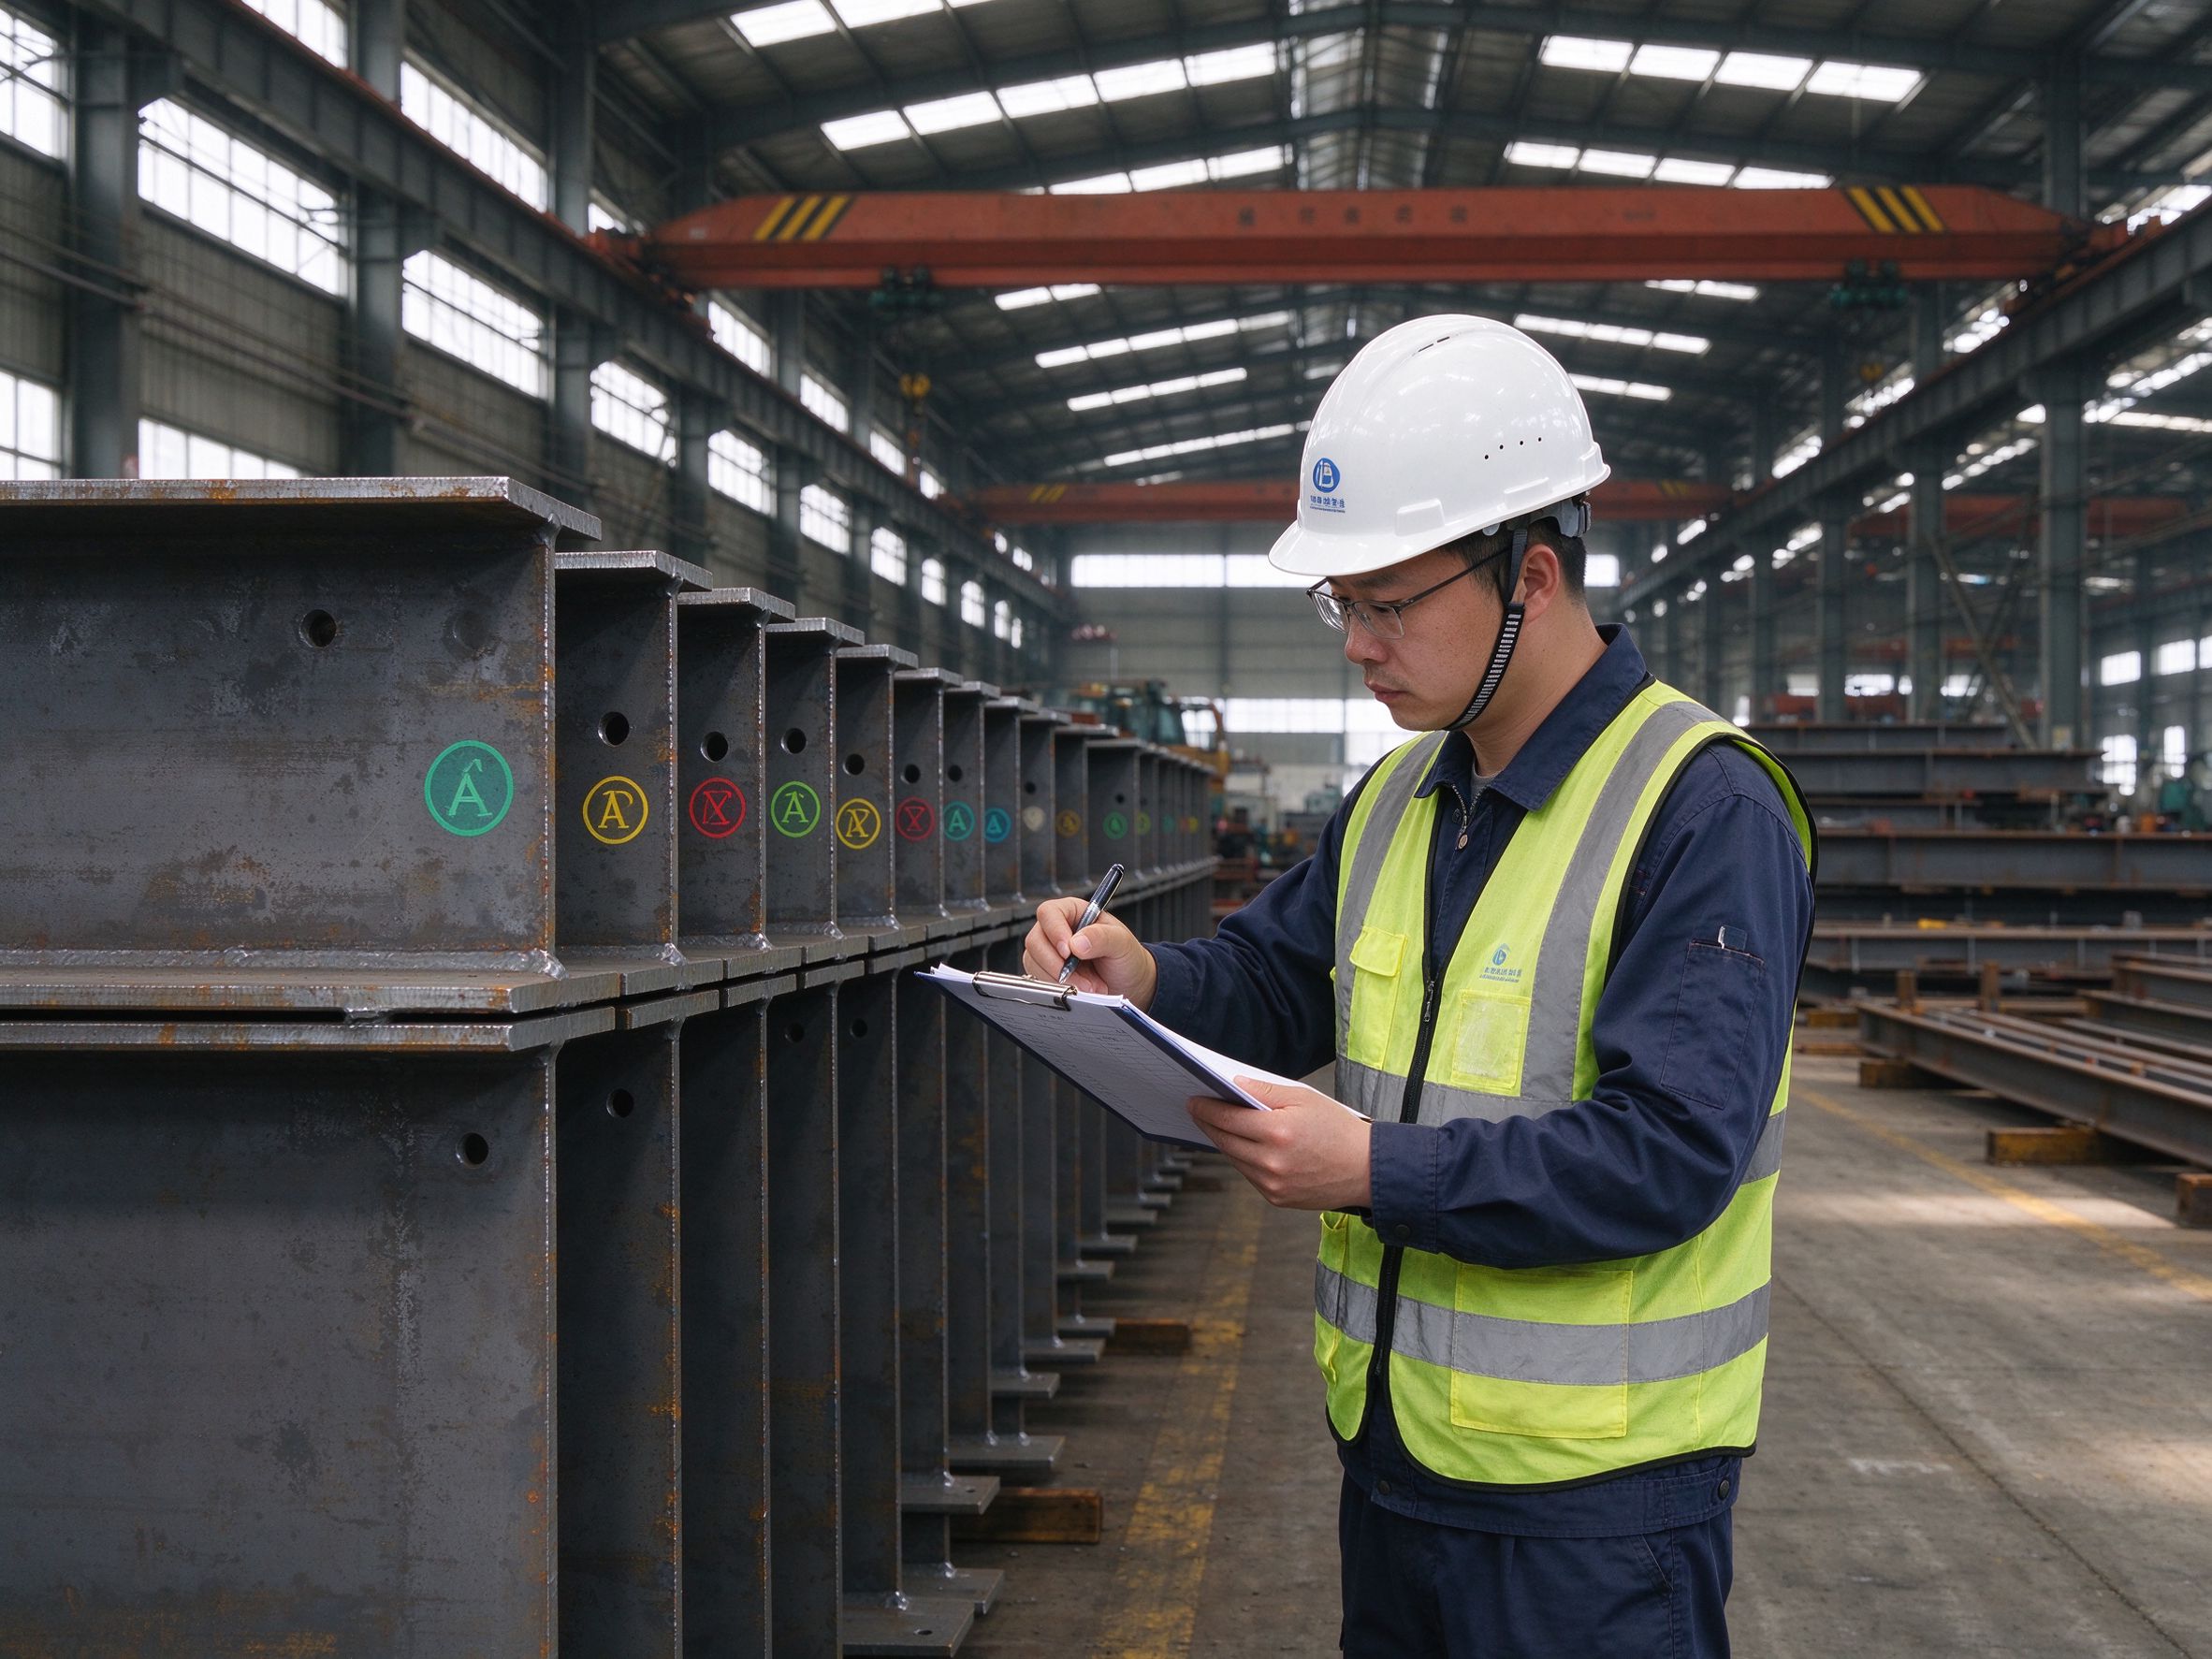
- 检验节点——切割后、组装后、焊接/矫正后,以及构件终检。
- 记录——实测偏差、返修情况和构件标记,可追溯到加工图。
- 预拼装(如规定)——关键或复杂结构可在发货前预拼装,验证整体几何。
- 表面处理时机——构件在涂装前检验,避免成品表面掩盖偏差。
采购方或独立检验机构通常核查记录,并可见证关键检验点;范围在合同中约定。
七、常见公差问题——采购检查清单
- 在制造前以书面形式确认公差标准与执行等级。
- 若目的地采用 AISC 或 EN 1090 而制造遵循 GB,写明以哪套公差为准。
- 要求提供经校准的测量工具和可追溯到构件标记的检验记录。
- 检查关键连接的孔组对齐与边距。
- 了解焊接变形如何控制、构件如何矫正。
- 复杂结构考虑发货前预拼装。
- 约定验收流程及独立检验点。
- 绝不接受以现场强行拼装替代制造公差控制。
八、责任边界:供应商与当地团队
| 环节 | 中赛(钢供应商) | 当地团队 |
|---|---|---|
| 标准与准则 | 提出制造公差方案;按约定标准进行详图 | 确认主导标准与执行等级;批准准则 |
| 制造 | 控制切割、制孔、组装、焊接、矫正;测量并记录 | — |
| 检验 | 提供检验记录;支持见证点 | 核查记录;可进行独立检验 |
| 现场安装 | 提供安装技术指导;支持拼装问题的根因分析 | 基础与土建;在安装公差内吊装;当地人工、许可、主管报审 |
| 返修 | 发货前纠正制造偏差;更新记录 | 及时以测量数据和照片反馈拼装问题 |
常见问题
什么是加工公差?
它是成品构件与批准图纸之间允许的偏差,例如长度、直度、垂直度或孔位。构件在公差内为合格,超出则纠正或拒收。
钢结构公差以哪个标准为准?
取决于项目:在中国制造的结构常用 GB 50205,北美用 AISC《标准实施规范》,欧洲用 EN 1090-2。由注册工程师和合同决定主导标准。
钢结构加工精度有多高?
没有单一数值;精度由适用标准按项目分别规定。比标准更高的精度会增加成本,控制过松则导致现场拼装问题。执行等级和构件重要性决定精度水平。
加工公差如何控制?
贯穿制造全过程:准确详图、受控切割与制孔、胎架组装、均衡焊接以限制变形、矫正,以及带记录的终检。仅靠终检无法替代过程控制。
现场螺栓孔对不上怎么办?
先测量偏差并对照连接调节范围。小偏移由标准孔吸收;较大偏移按工程师指令进行受控纠正。不应接受强行连接或未经批准的重新钻孔。
中赛能提供公差检验记录吗?
可以——中赛制造基地的制造与质量控制包含实测偏差与返修记录,可追溯到构件标记和加工图,供采购方核查。具体检验与见证范围以合同约定为准。
制造公差和安装公差有什么区别?
制造公差控制车间内的单个构件;安装公差控制现场已拼装结构,如柱垂直度、梁标高。两者都需要,只有协调一致结构才能拼装。
为什么构件焊后有时要矫正?
焊接引起收缩,可能使构件弯曲或产生角度。受控的机械或火焰矫正在验收前使构件回到公差内;这是制造的正常环节,不代表材料有缺陷。
准备好协调你钢结构项目的制造精度了吗?
提交项目图纸和主导公差标准,中赛将确认与你工程师要求匹配的制造、检验与验收方案。