海外钢结构项目
制造与质量控制
基于批准的工程图纸和加工图,中赛在东莞和惠州制造基地完成钢结构构件的下料、组立、焊接、检查、表面处理、编号及出口交付准备。
概述
从批准图纸到出口成品构件
中赛提供按项目定制的钢结构制造服务,制造与检验按批准的项目图纸、加工图、项目技术规格和适用要求执行。具体材料、焊接工艺、表面处理和检验参数按项目要求和合同条款确定。
流程
制造流程:从材料到出口构件
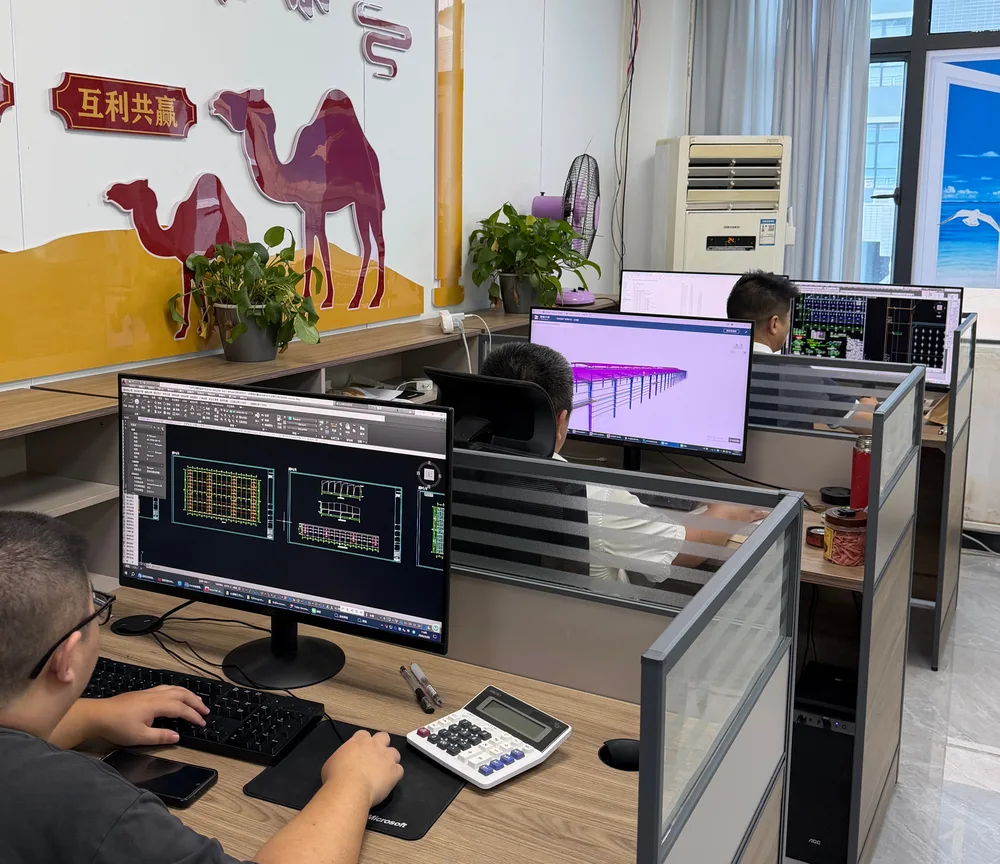
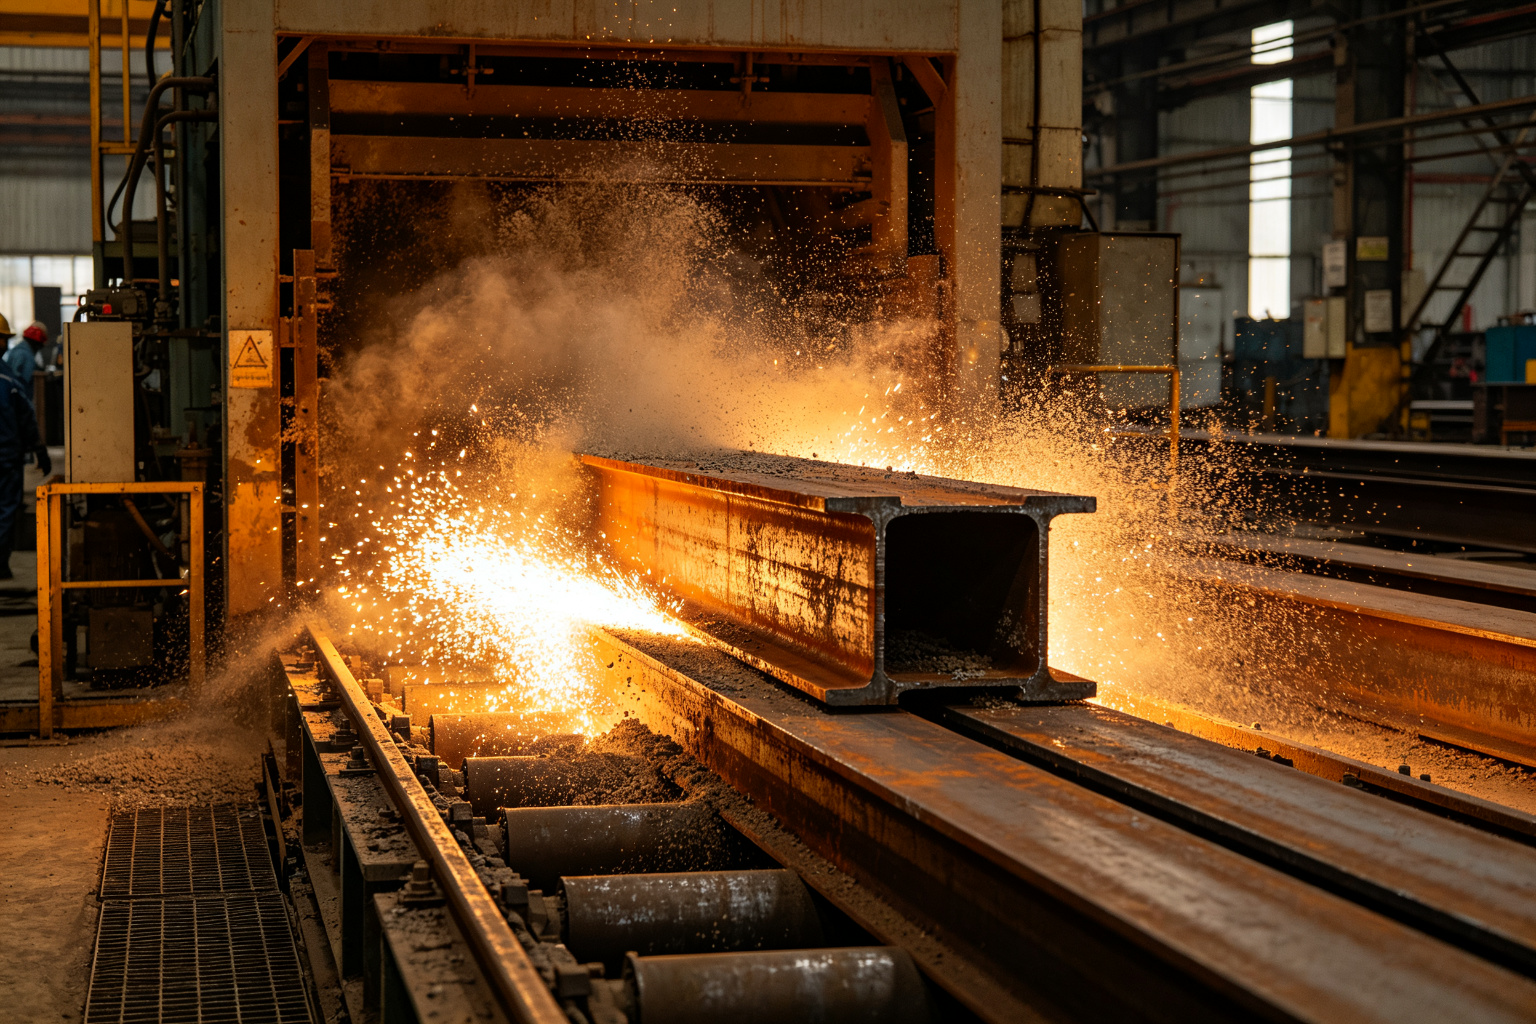
制造按批准图纸和项目技术要求组织,每个阶段均进行相应检查,重要工序以真实生产照片说明。
 01
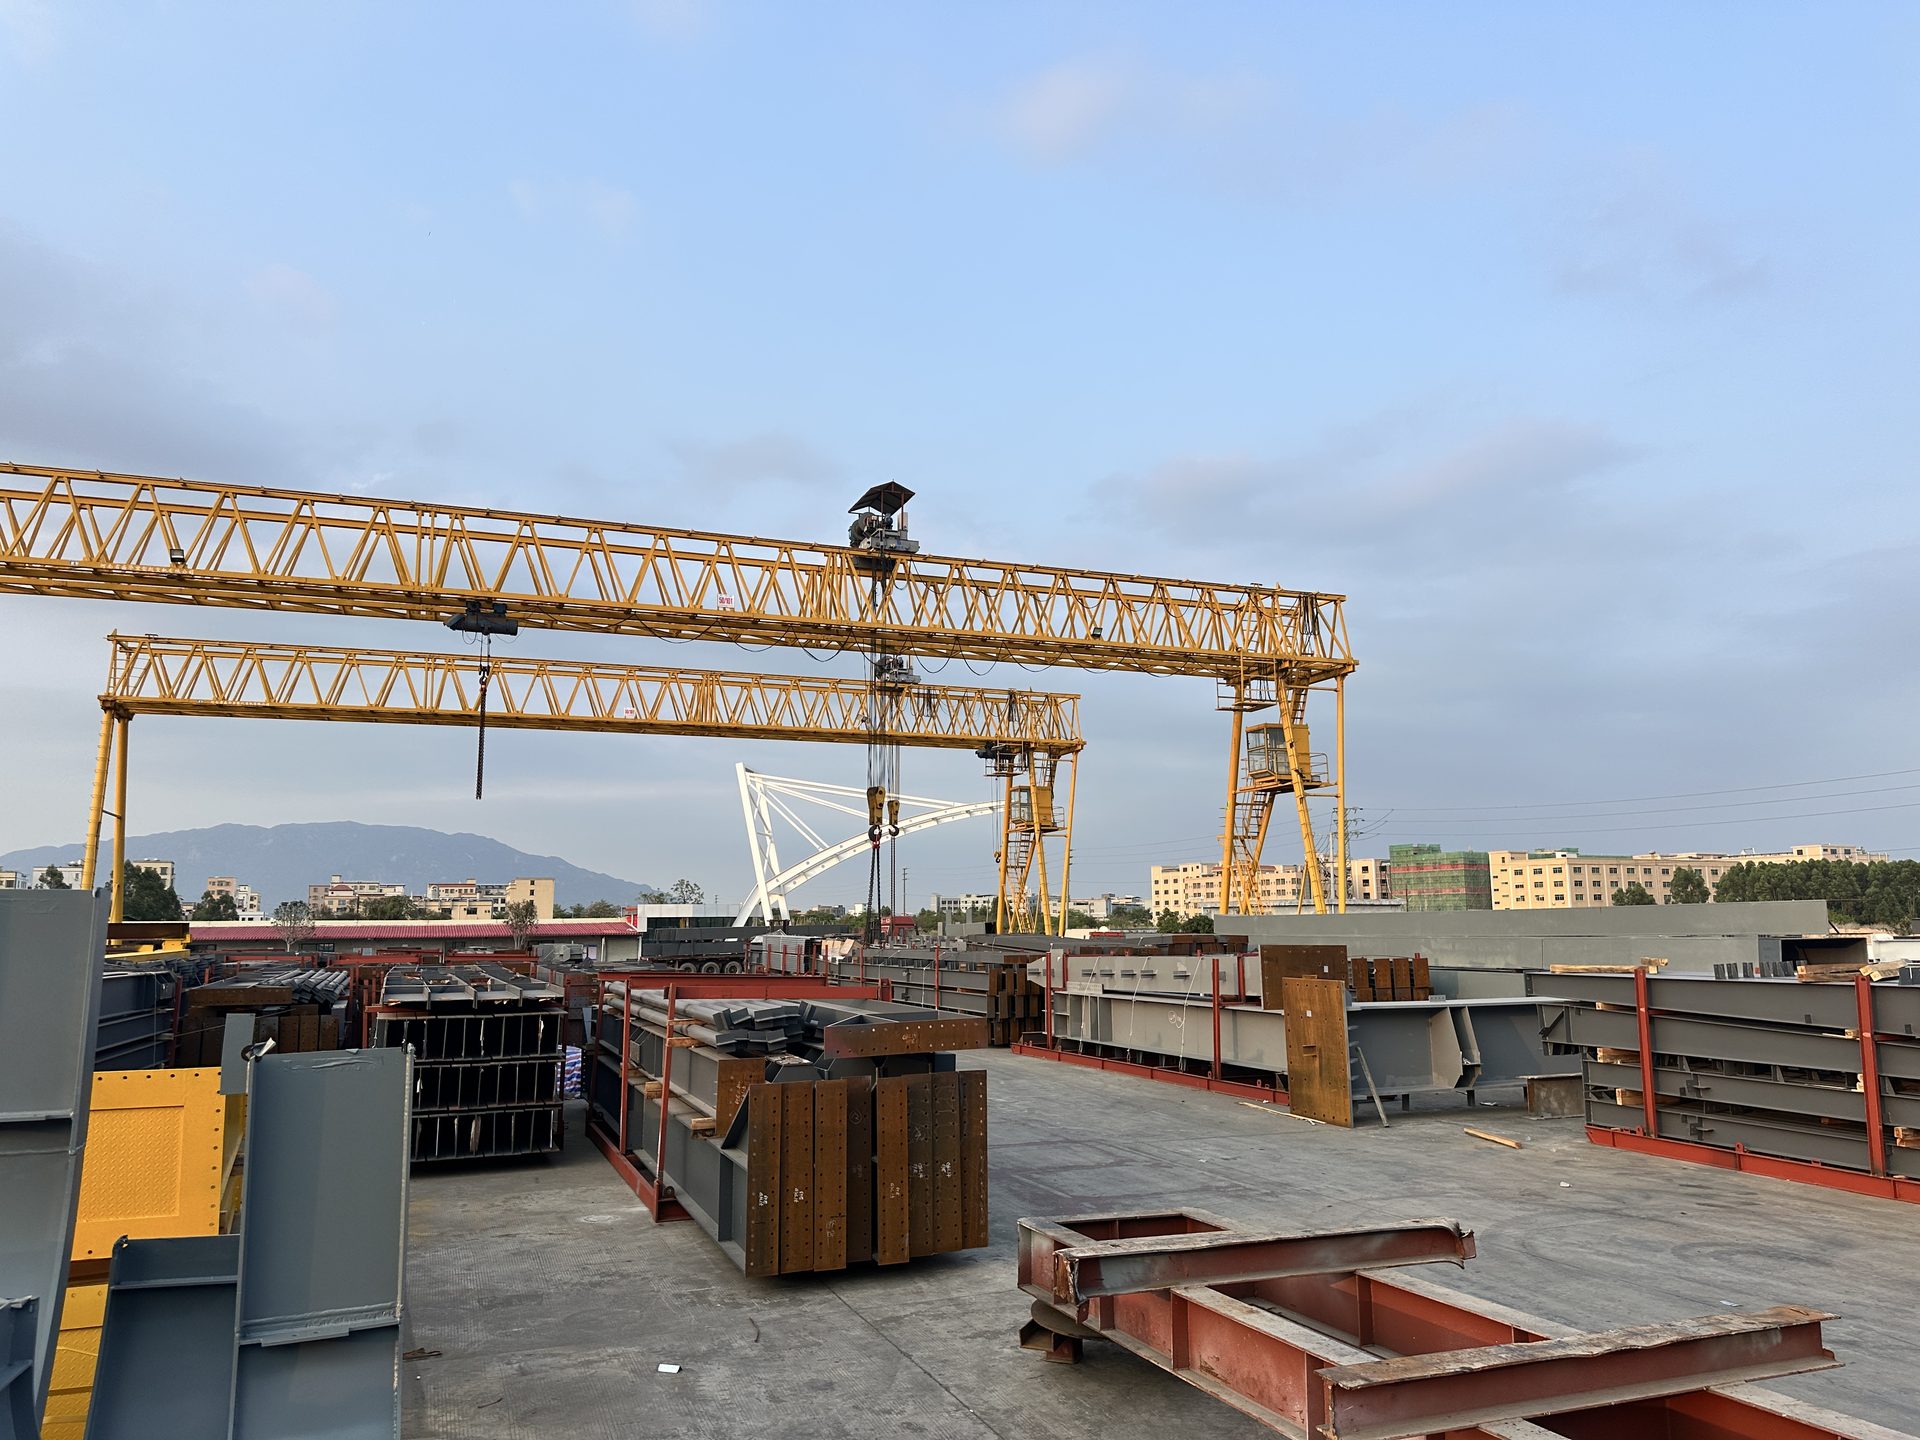
材料准备 / 下料
钢板、型钢及配套材料按项目规格和材质要求进场、标识并准备,确保材料符合项目要求。
 02
切割与钻孔
采用数控切割和钻孔设备按加工图加工钢板和型钢,控制尺寸精度和孔位准确性。
 03
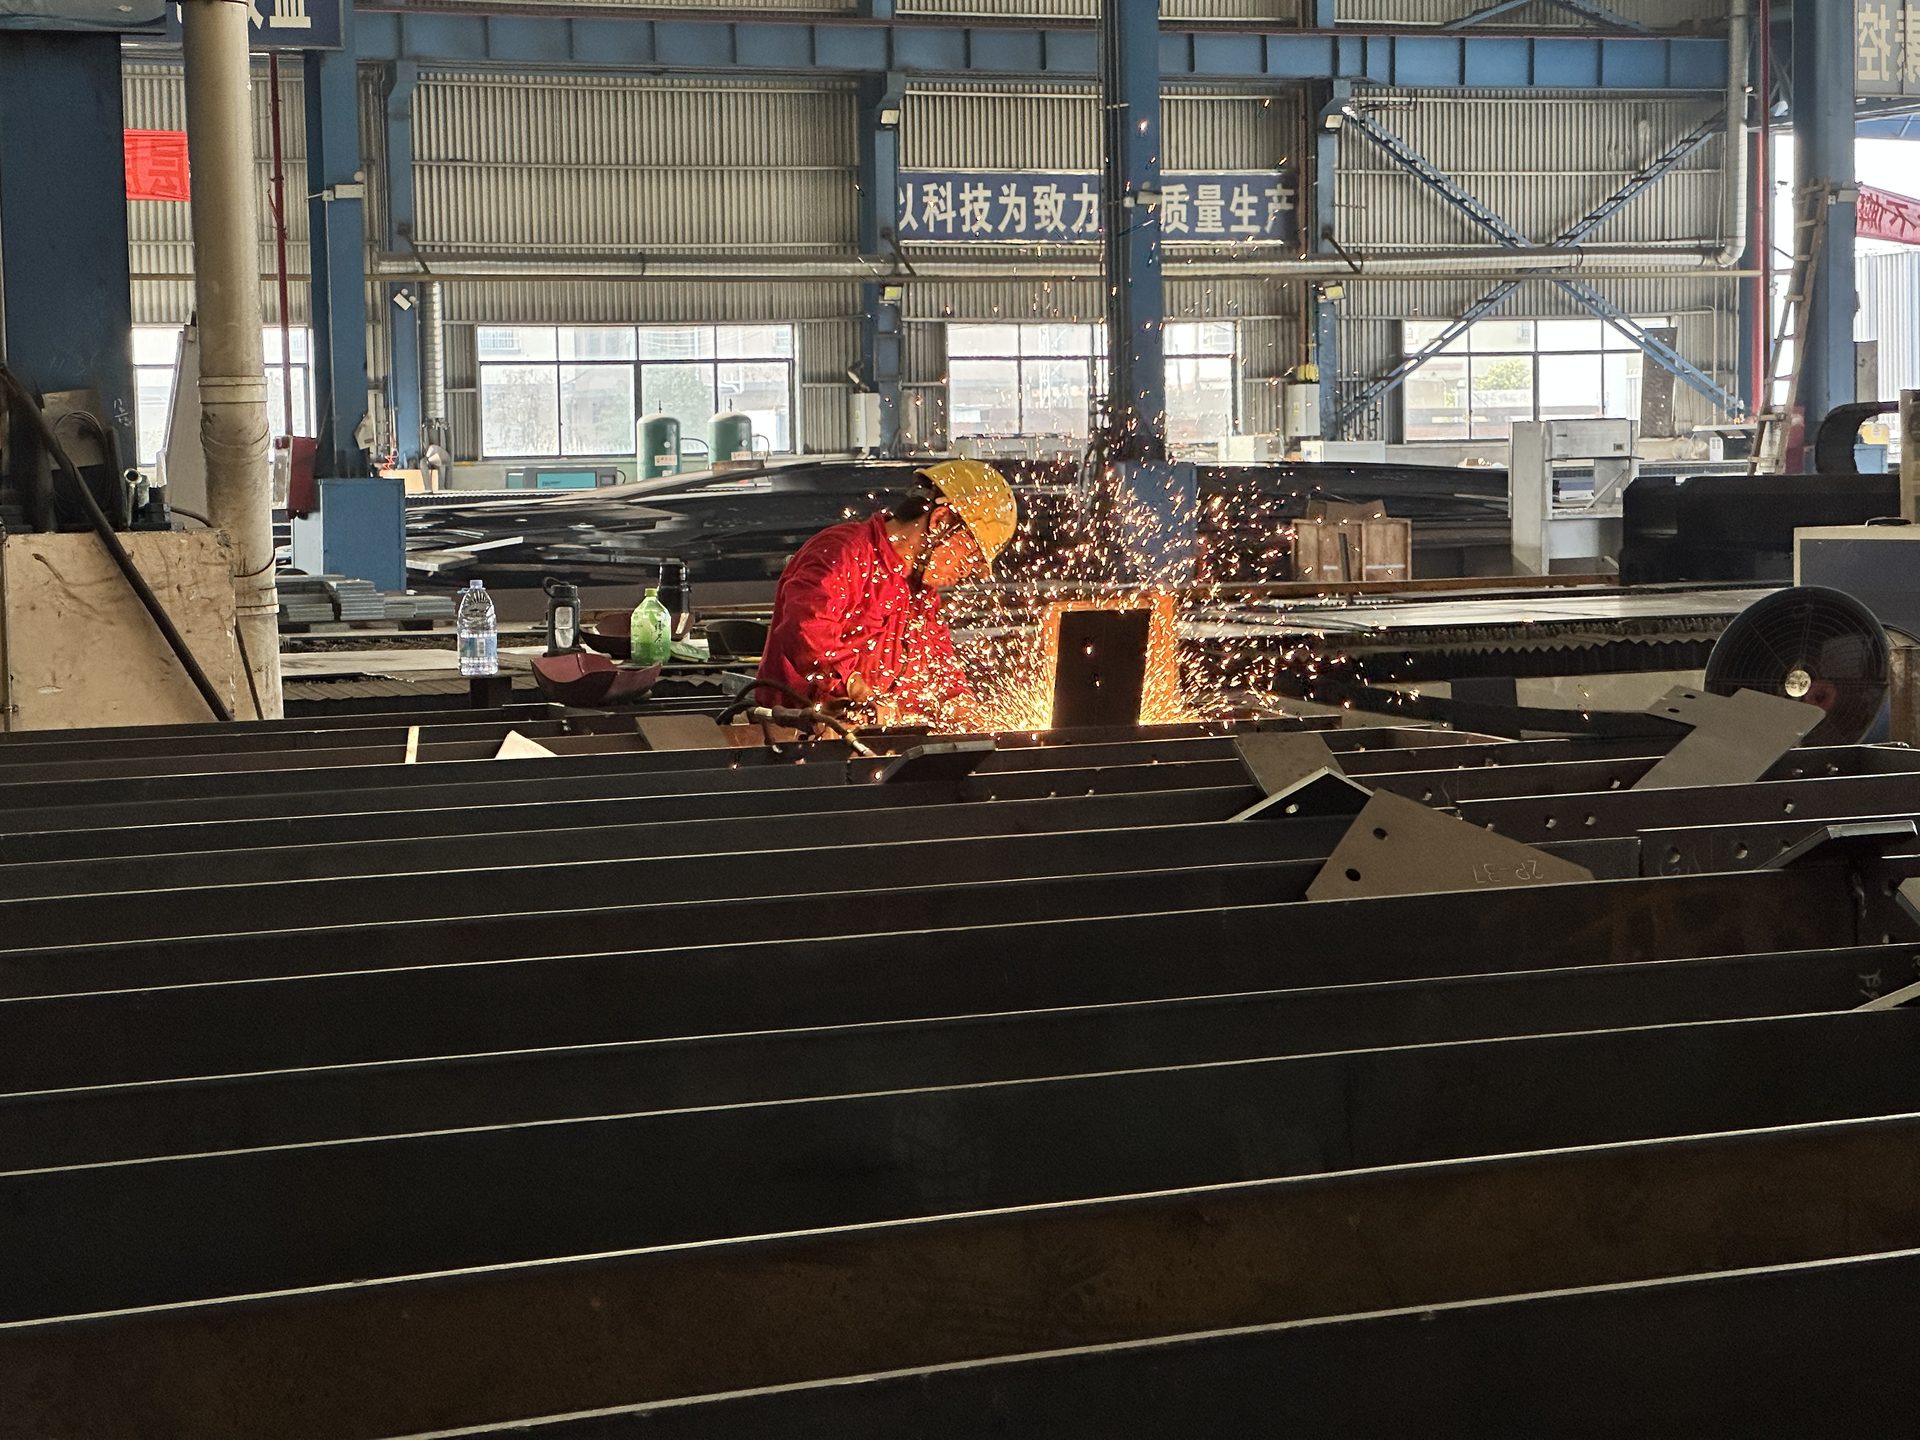
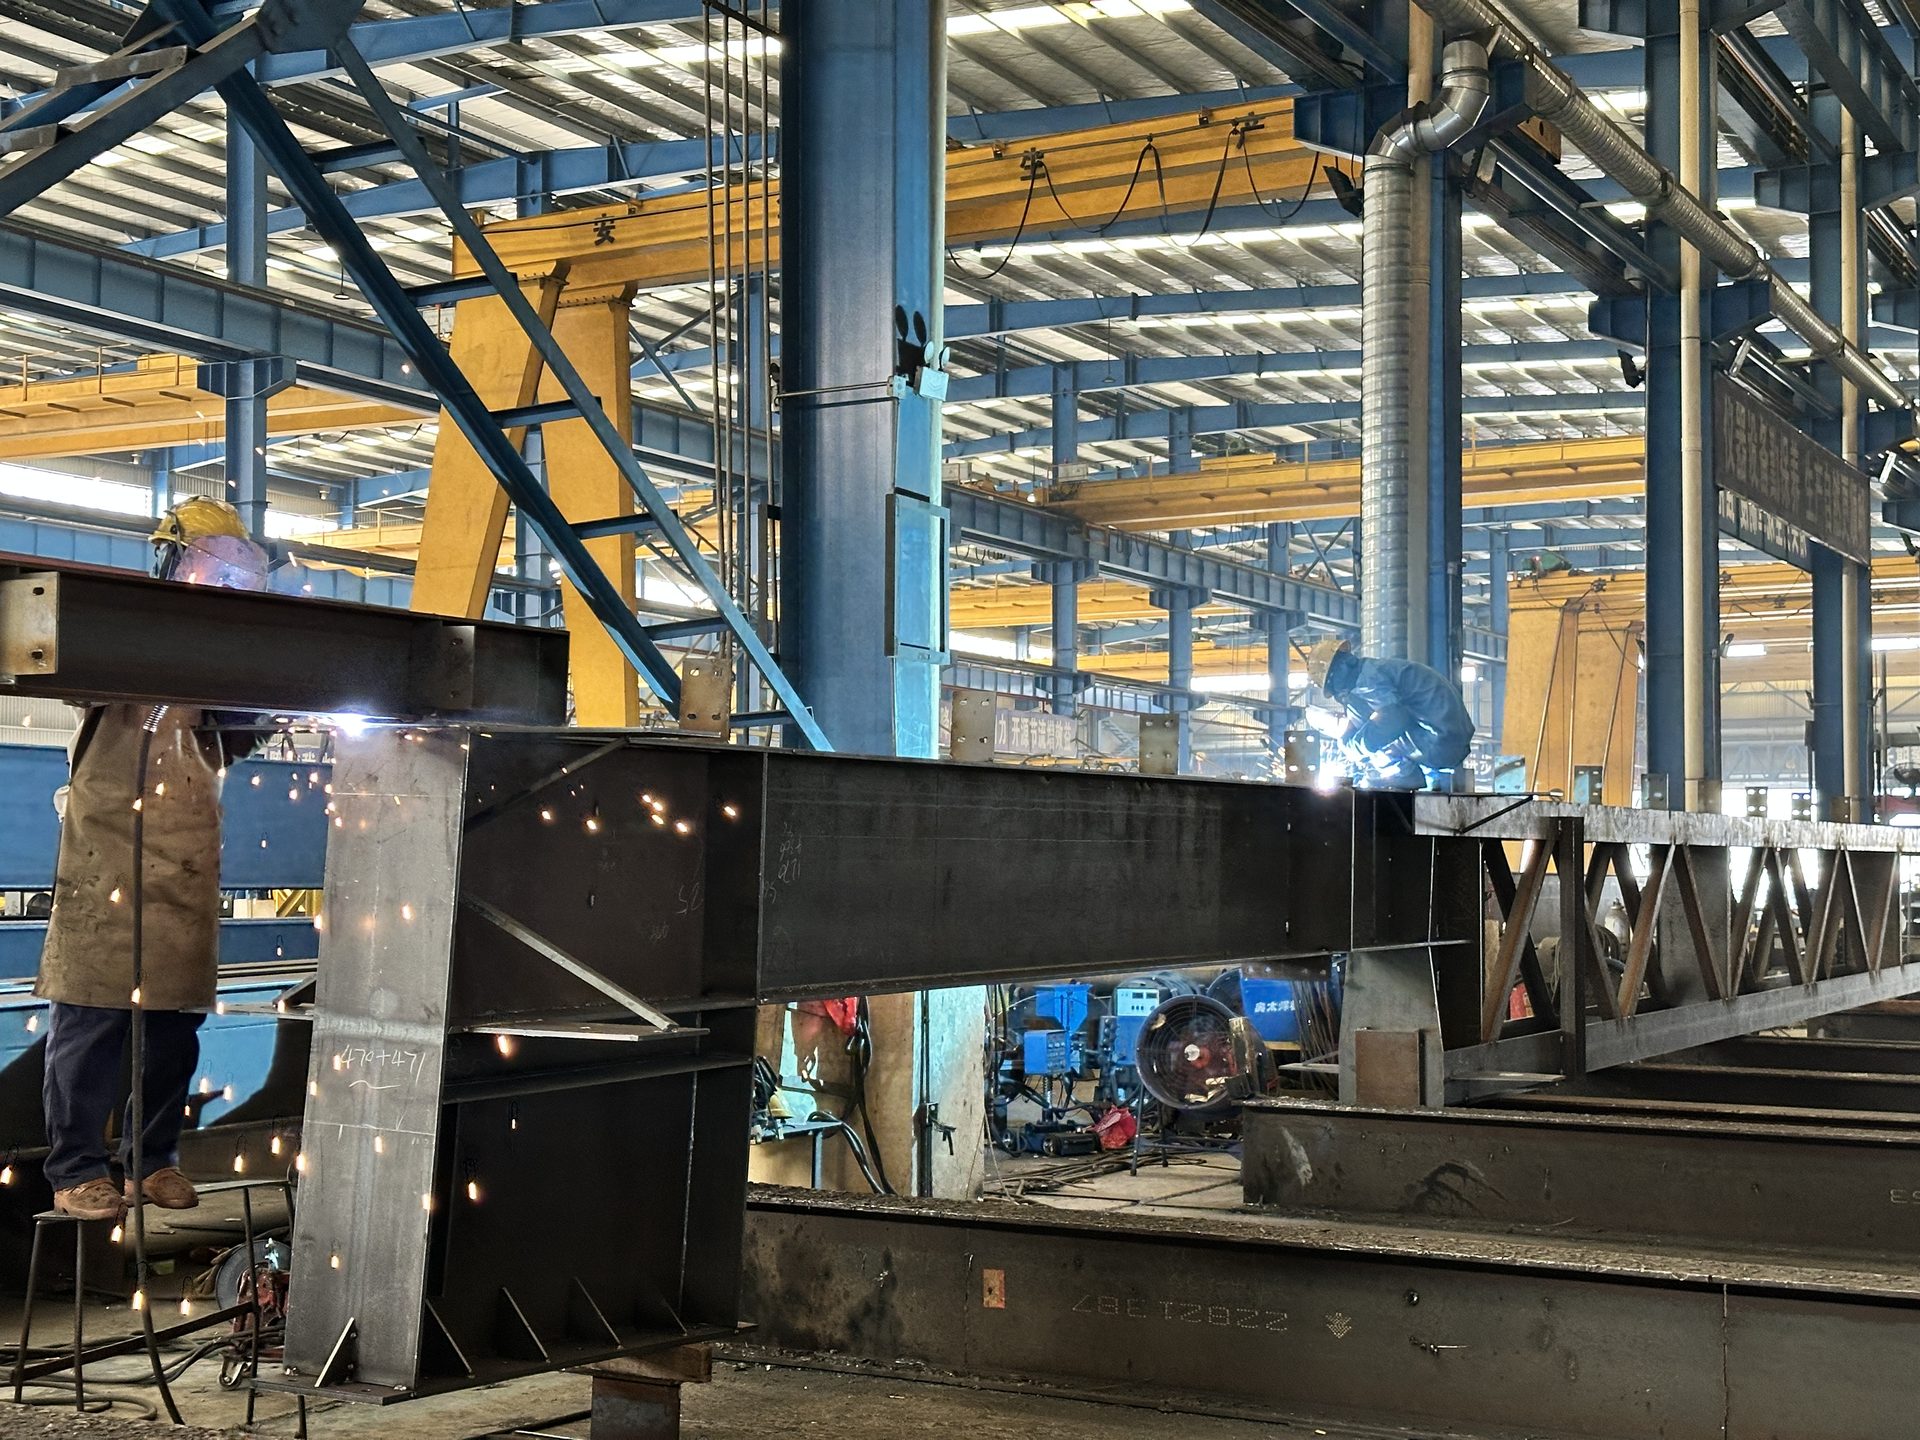
组立与焊接
构件按批准图纸和项目适用工艺要求进行装配和焊接,控制装配精度和焊接变形。
 04
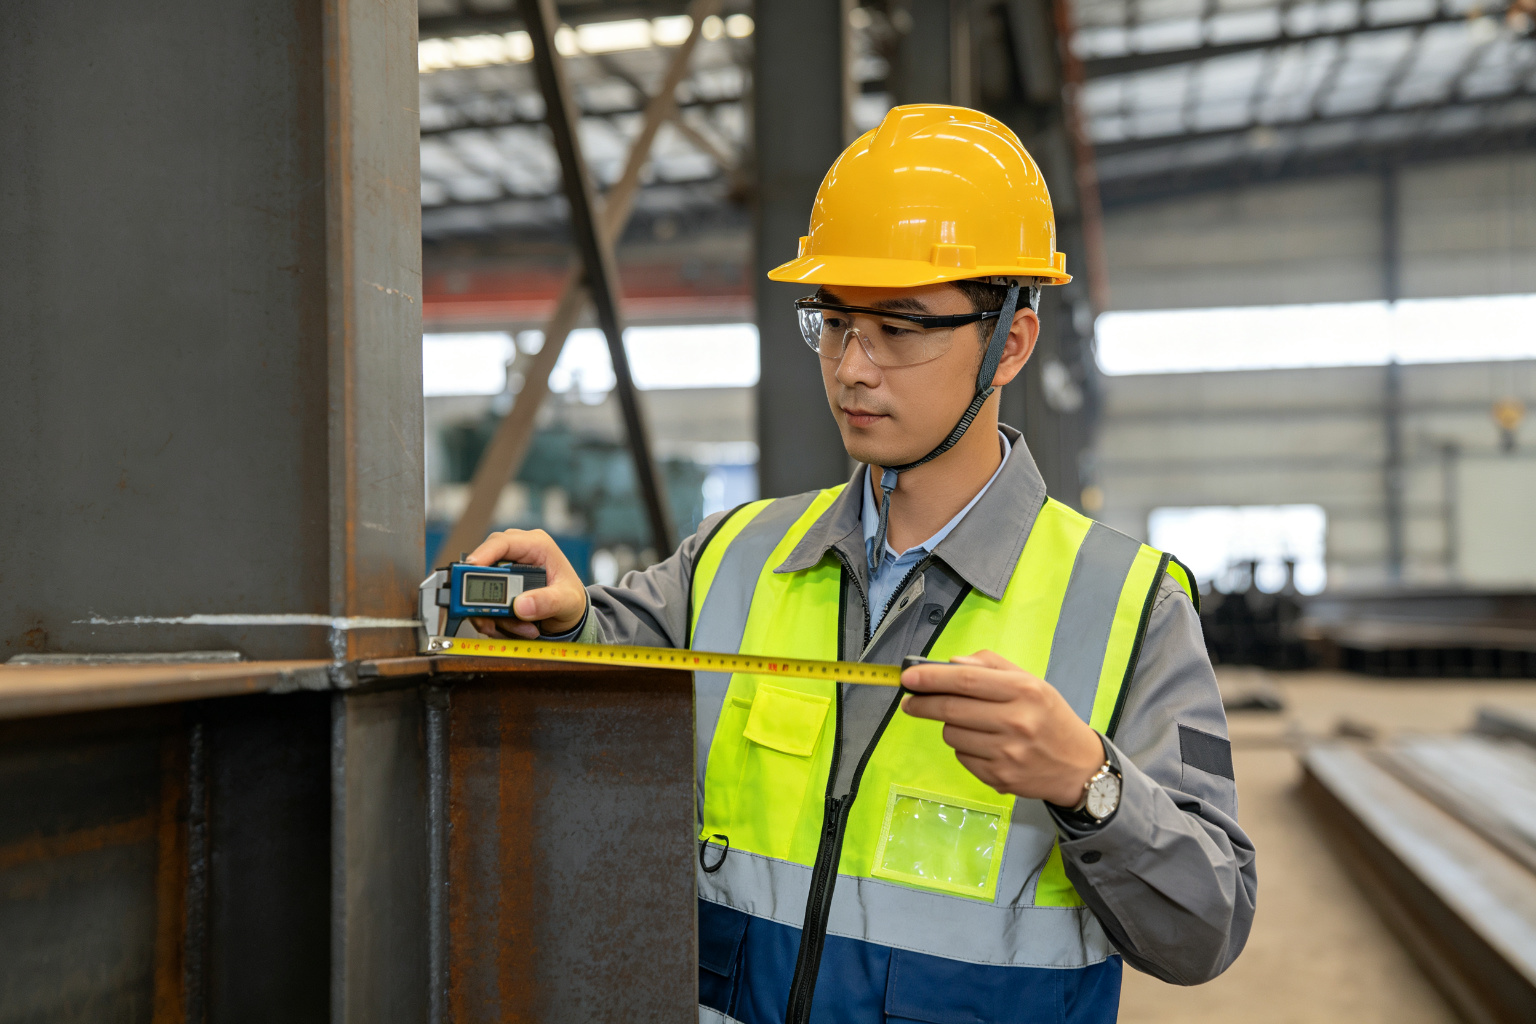
尺寸检验 / 必要时试拼
成品构件按项目图纸检验长度、孔位、对角线、直线度和连接接口尺寸;复杂项目按需安排试拼装。
 05
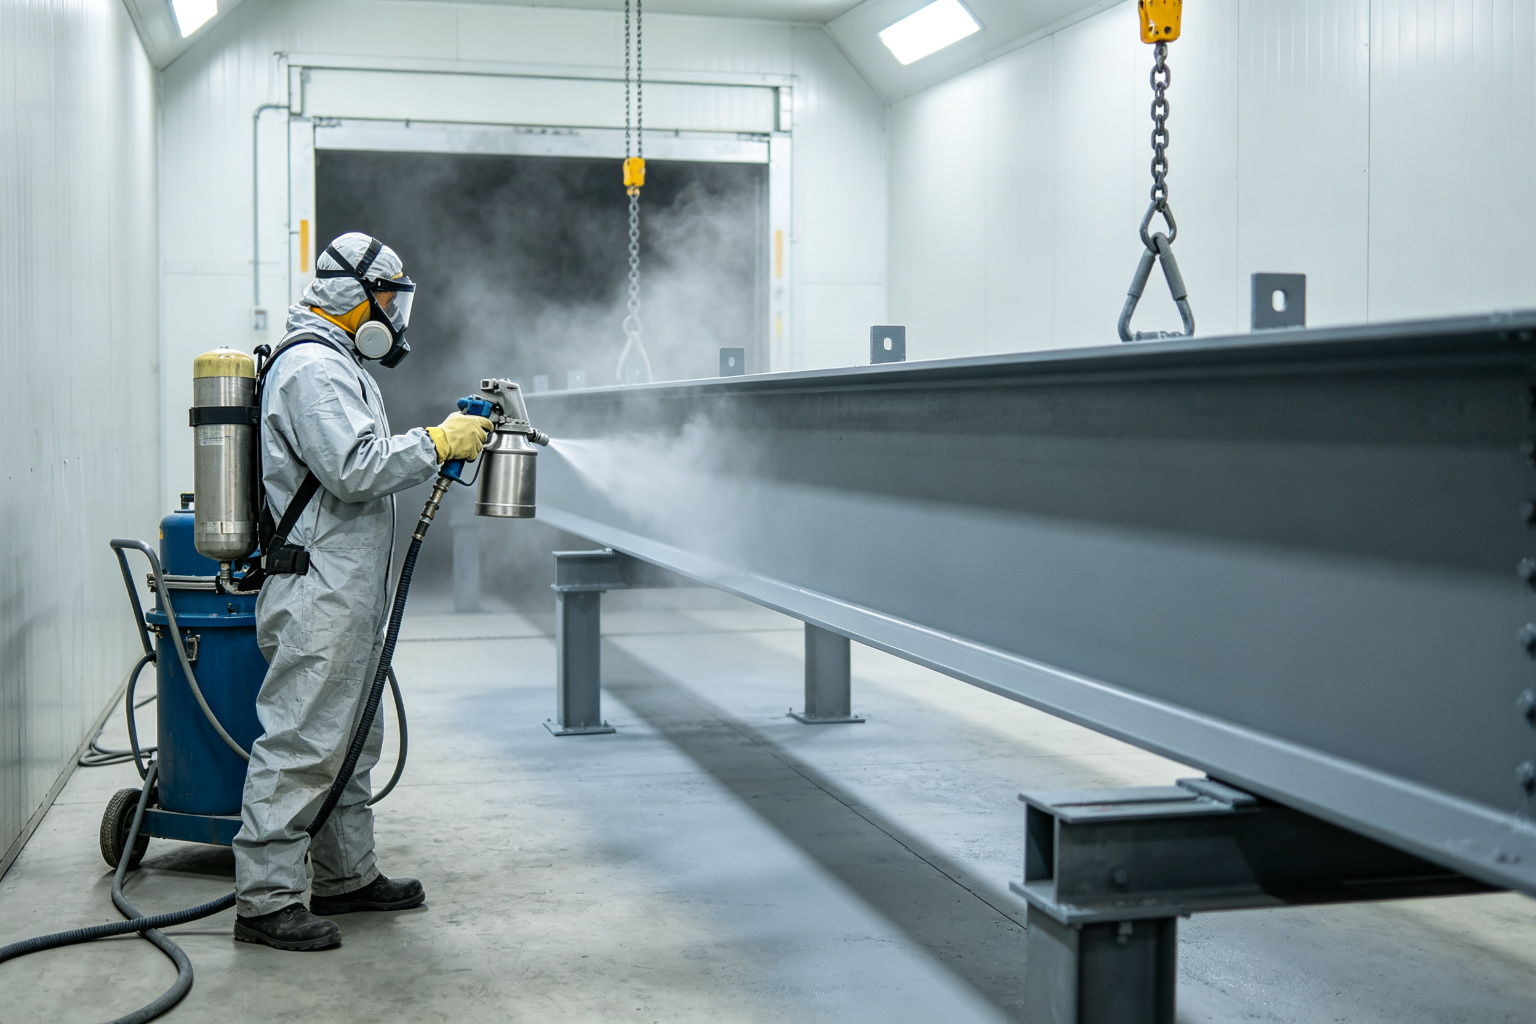
表面处理
根据项目环境、腐蚀等级和客户规范,可安排表面清理、抛丸、喷漆或热浸镀锌。
 06
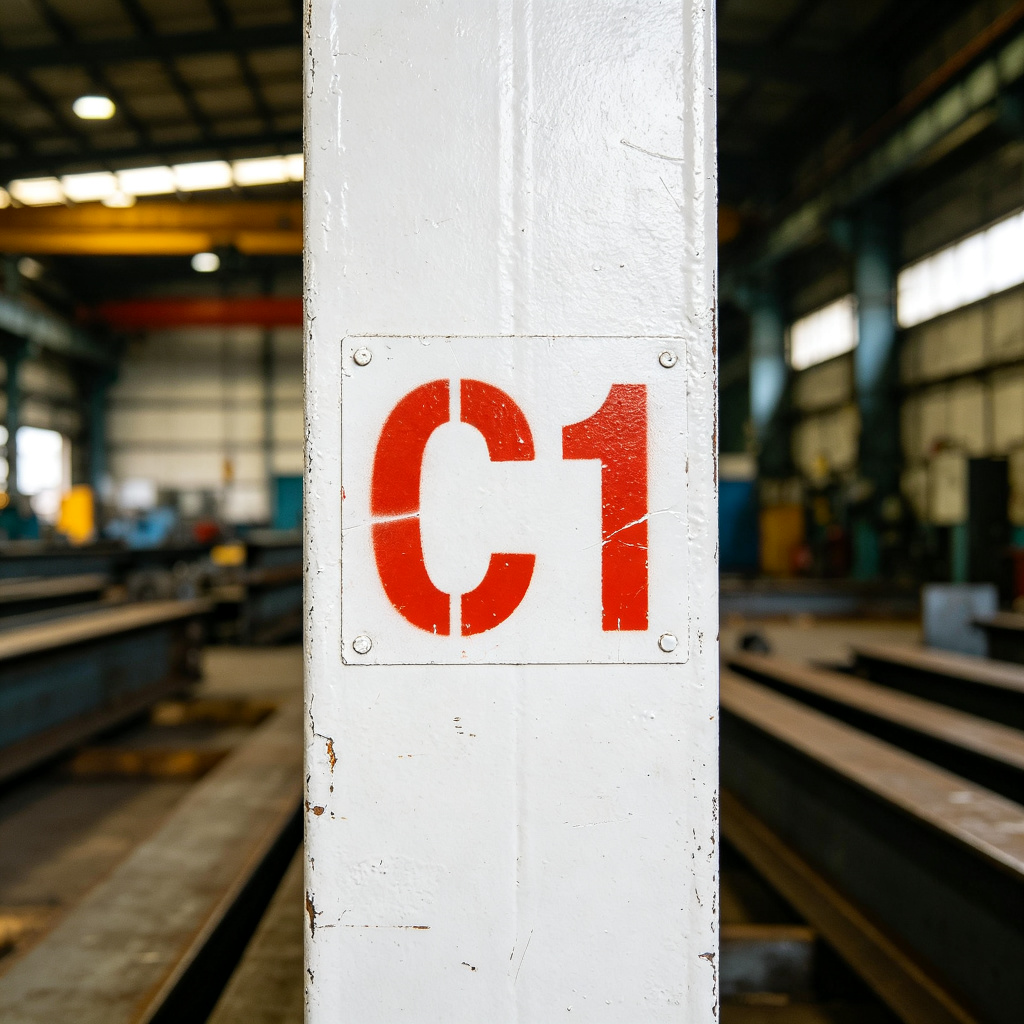
编号、包装与交付准备
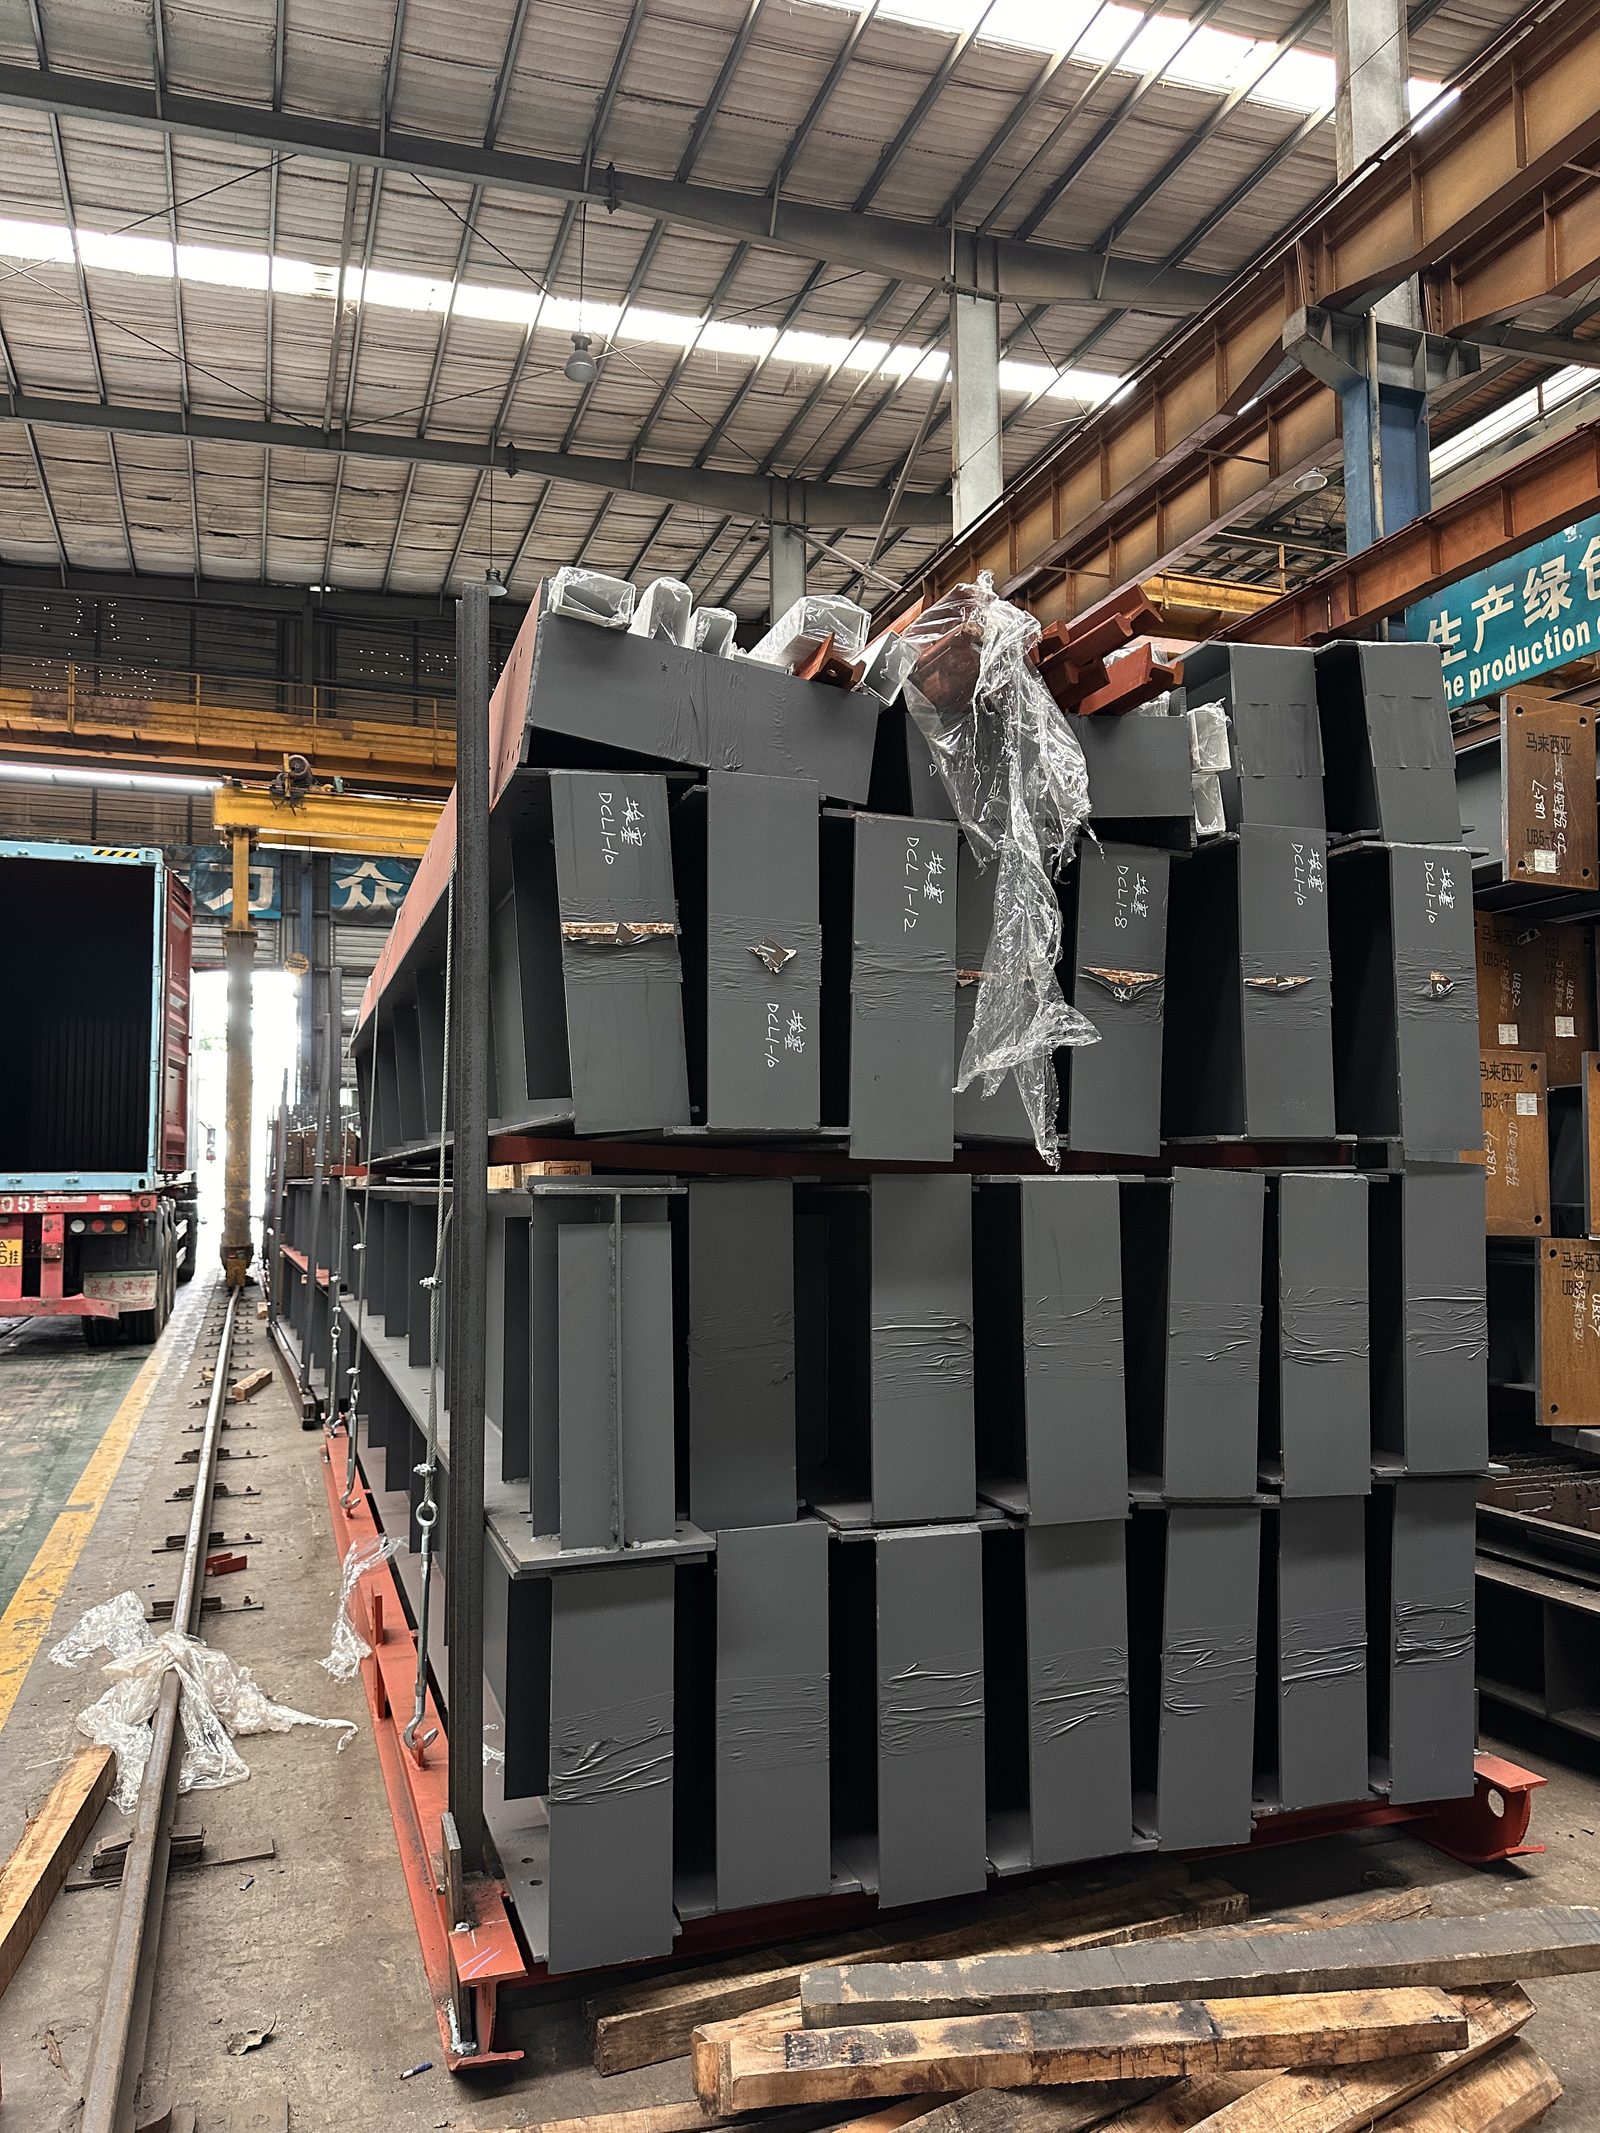
构件按加工图和安装顺序编号标识,按类型与装柜顺序分组包装,附带装箱清单,为出口交付做准备。
证据
真实制造证据
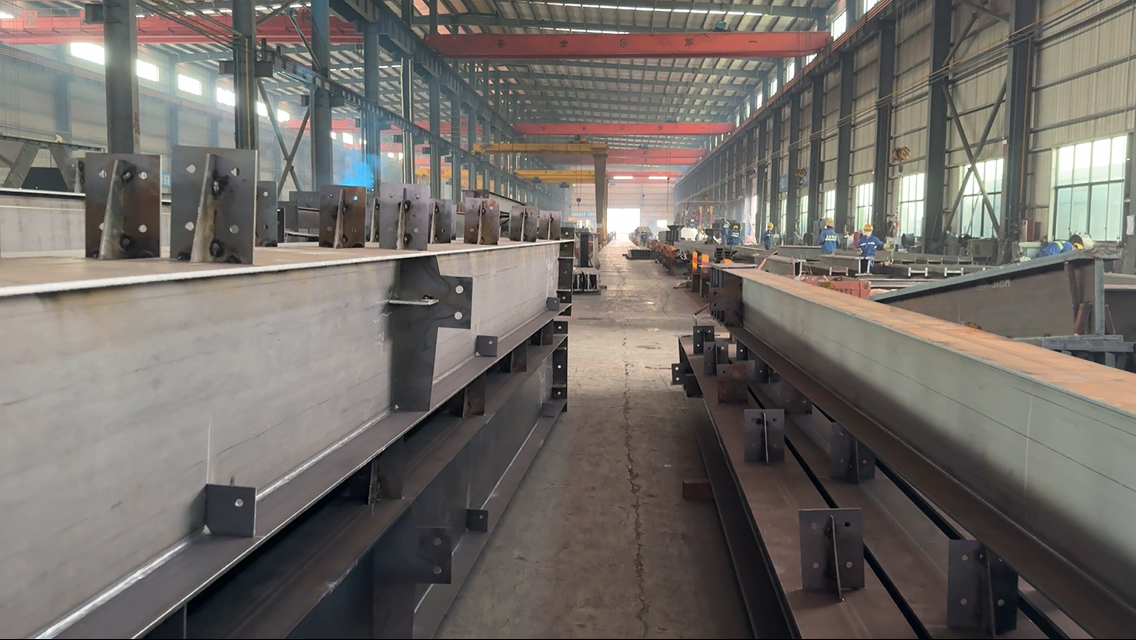
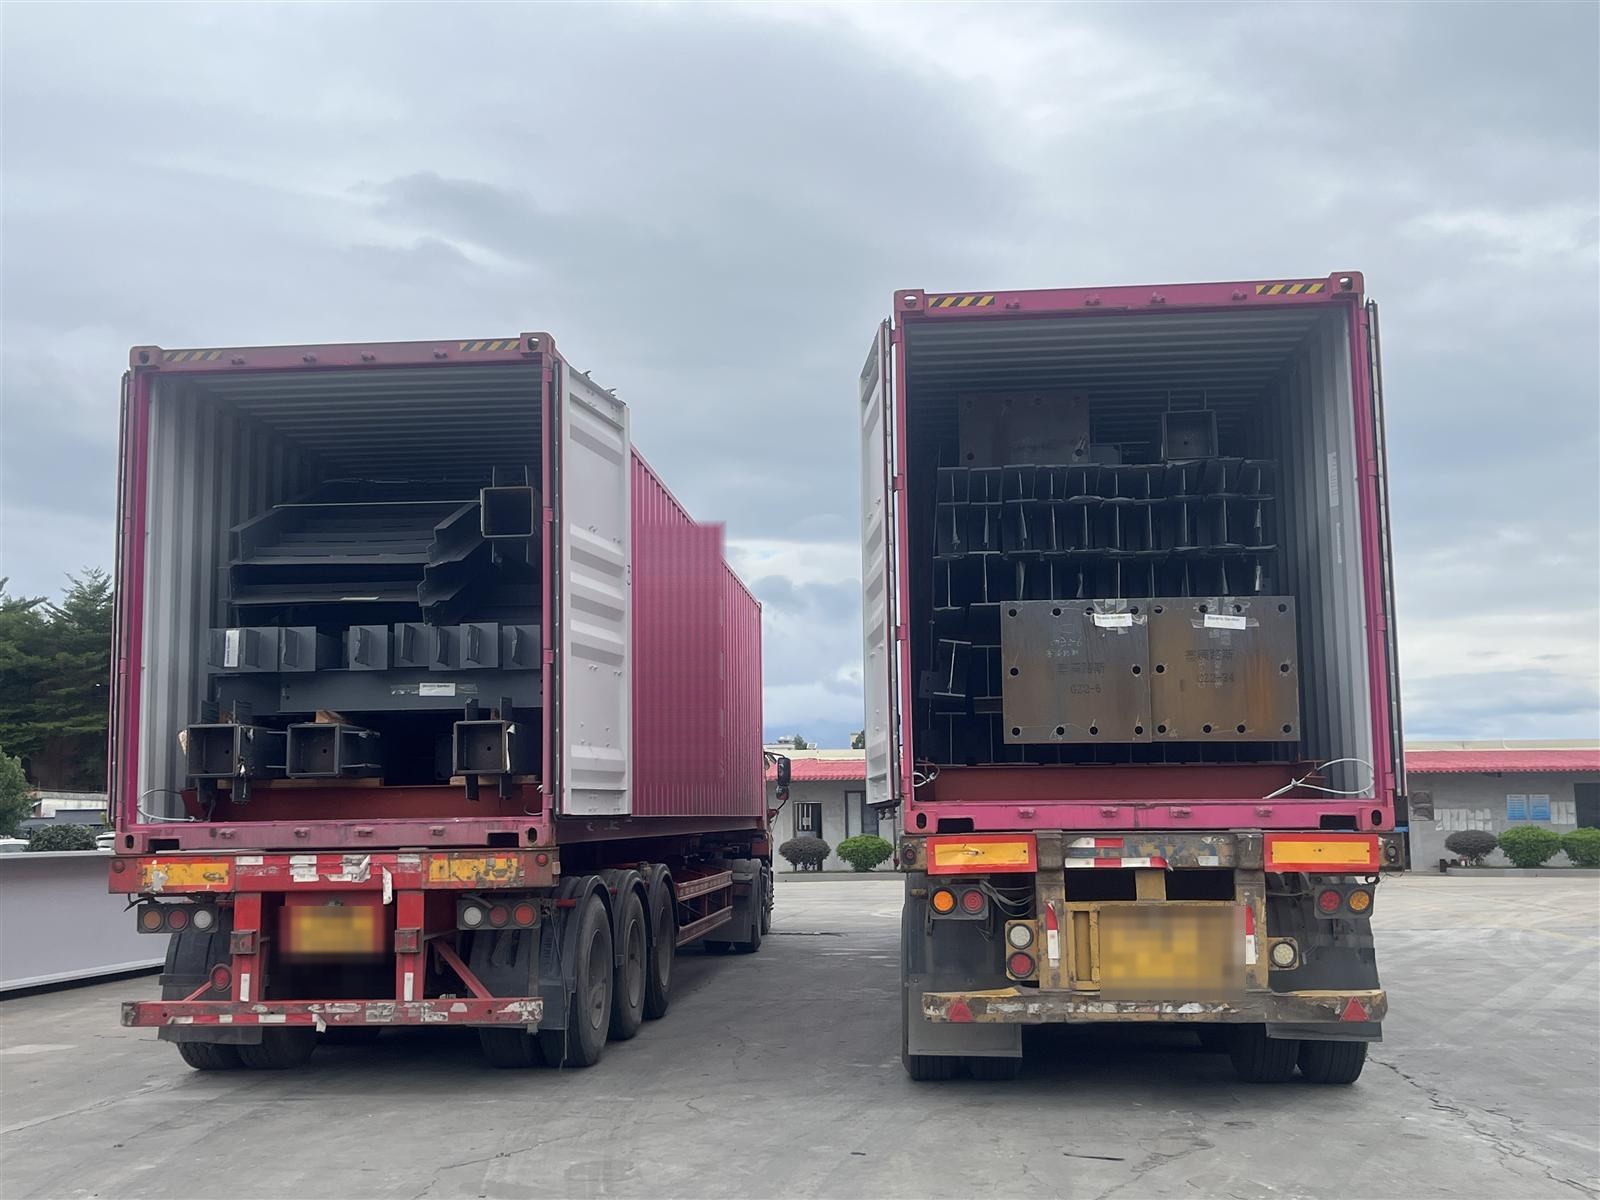
以下为中赛生产基地、生产工序、质量控制和出口准备的实拍照片,非AI生成效果图。
质量表
分制造阶段质量控制
质量控制贯穿每个制造阶段,具体检验活动按项目技术规格和合同条款组织。
| 制造阶段 | 典型质量控制活动 |
|---|---|
| 材料准备 | 材质确认、质保书核验、材料标识追溯 |
| 切割钻孔 | 尺寸核验、切割面质量、孔位精度 |
| 组立 | 几何尺寸核验、装配间隙检查、对齐控制 |
| 焊接 | 外观检验、焊接工艺合规、项目要求的无损检测(如指定) |
| 试拼(必要时) | 接口尺寸、孔位、组装协调性核验 |
| 表面处理 | 表面处理质量、涂层厚度、镀锌检验(如适用) |
| 编号包装 | 尺寸核验、构件编号、装箱清单复核 |
具体检验方法、验收标准和检测要求按项目技术规格和合同条款确定。并非所有项目都需要全部列出的检验活动。
工艺
焊接与装配控制
焊接与装配按批准图纸、项目适用工艺要求和检验要求进行制造。如项目指定,可安排无损检测(UT/MT/PT),焊工资质按项目要求确认。
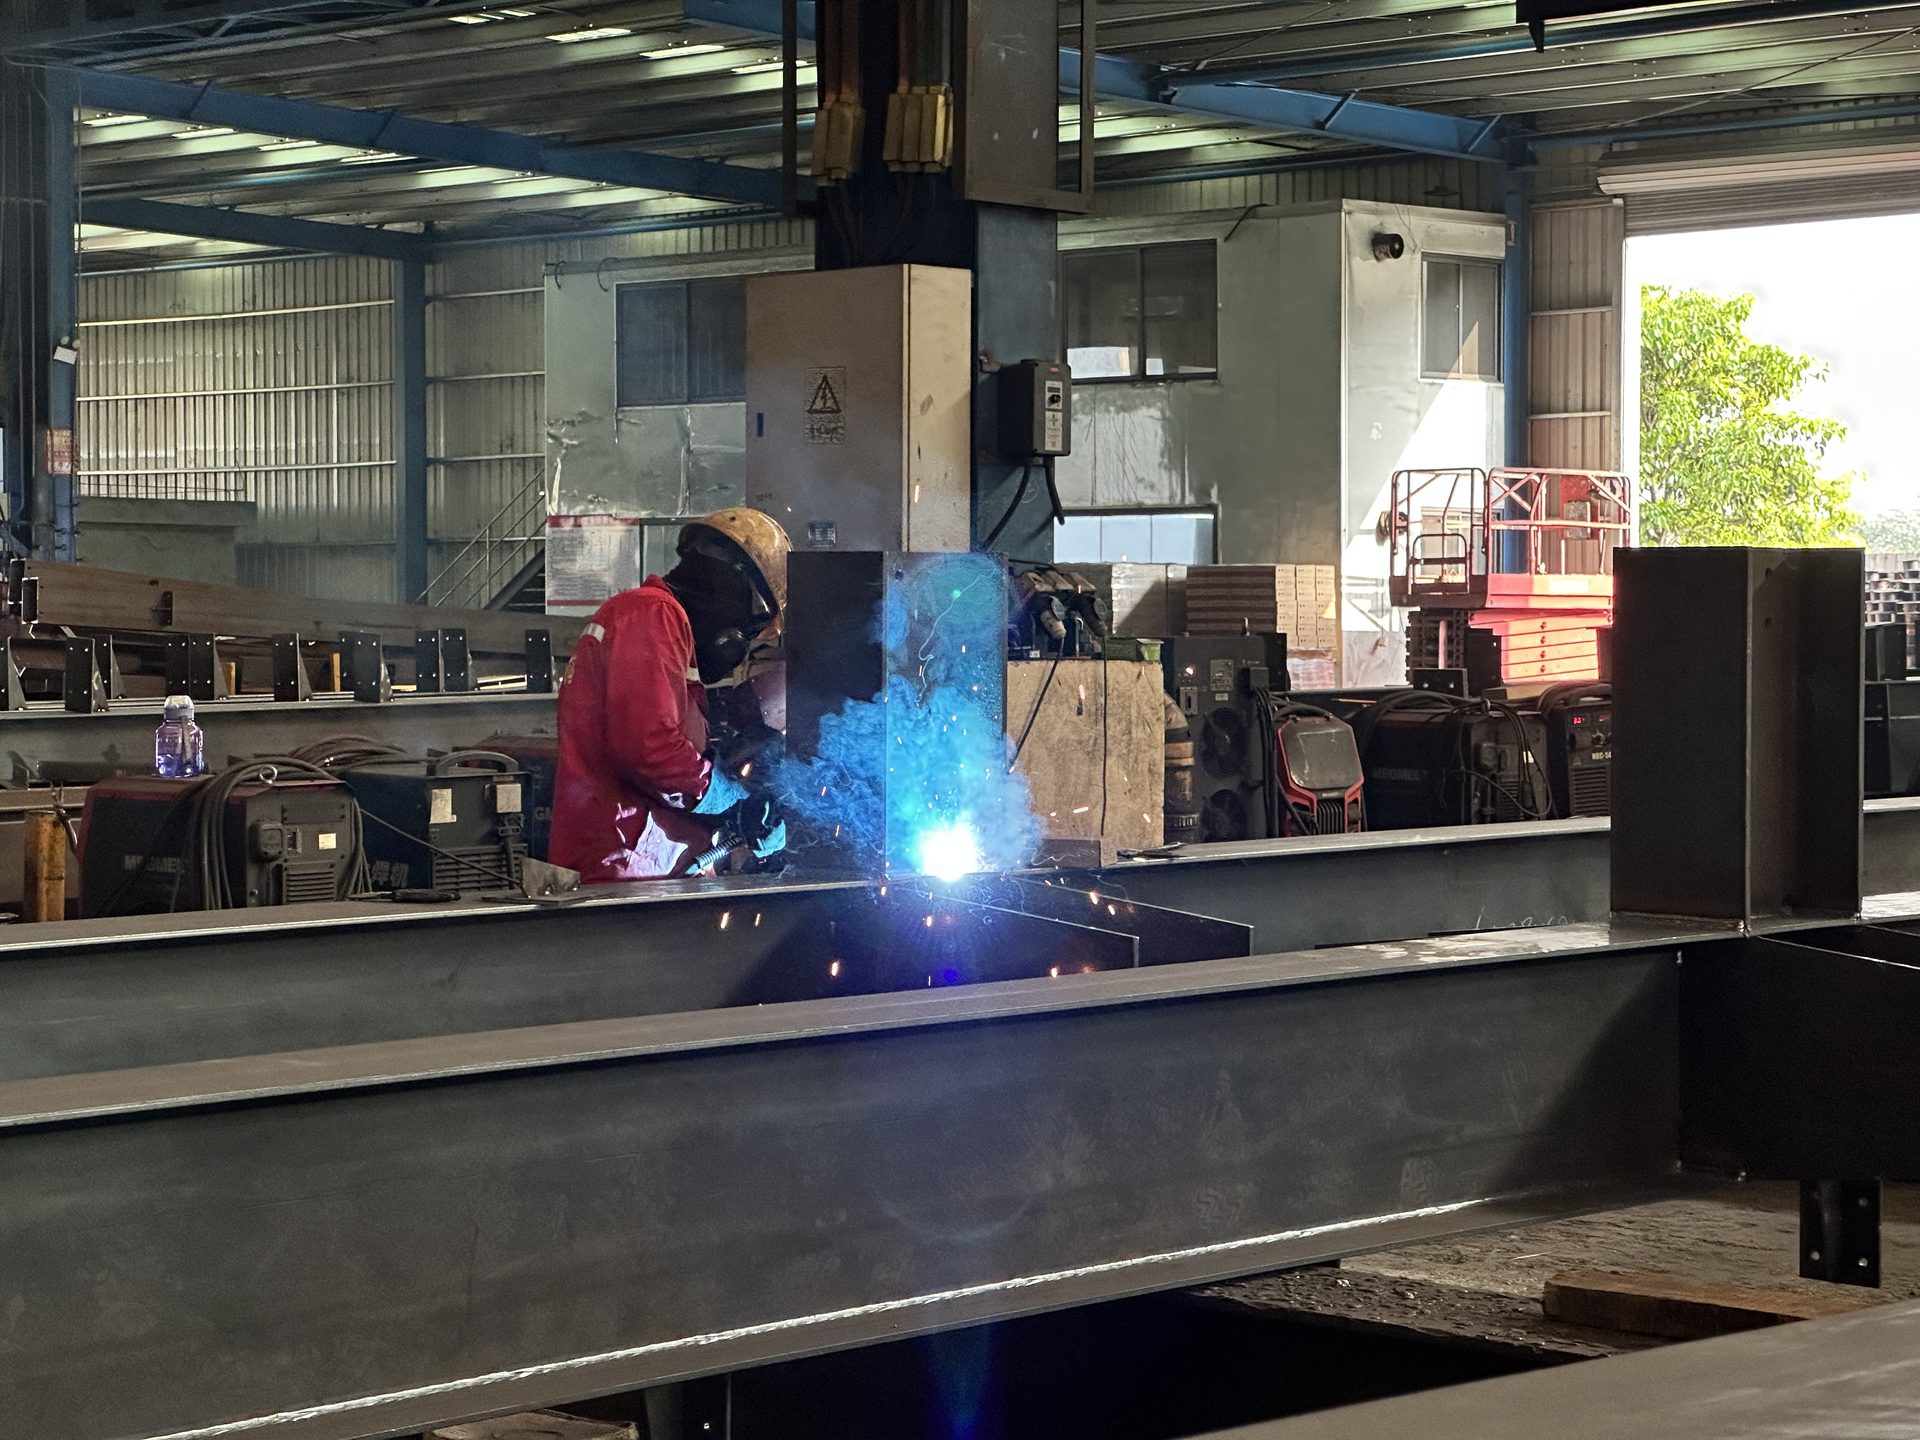
- 装配对齐 — H型钢装配与对齐,按图纸进行构件组对
- 接口尺寸 — 连接接口尺寸核验,几何尺寸控制
- 焊接顺序 — 焊接顺序与变形控制
- 焊缝检验 — 所有焊缝外观检验,项目要求的无损检测(如指定)
- 焊工资质 — 焊工资质按项目要求确认
防腐
表面处理与防腐保护
表面保护方案根据项目环境、腐蚀等级、客户规范和设计寿命要求选择。
表面清理
涂层前对钢材表面进行清理和预处理,按项目要求去除锈蚀、氧化皮和污染物。
抛丸处理
按项目规格要求可安排抛丸或喷砂处理,达到要求的表面清洁度和粗糙度。
喷漆体系
按项目规格可施工底漆、中间漆和面漆体系,必要时核验涂层厚度和附着力。
热浸镀锌
对适用构件可按项目要求安排热浸镀锌,为合适应用场景提供防腐保护。
重要说明:具体防腐保护体系根据项目环境、腐蚀等级、客户规范、当地标准和设计寿命要求确定。我们不对所有项目采用统一涂层方案,也不承诺未经项目工程分析的固定防腐寿命。
编号
面向海外安装的构件编号与交付准备
清晰的构件编号和标识减少海外现场安装混乱,帮助当地承包商按安装顺序正确识别、定位和吊装每个构件。
构件编号
每个构件标注唯一识别编号,对应其在加工图和吊装顺序中的位置。
图纸对应
编号包含图纸图号和构件标记,便于现场团队对照安装图纸核对构件。
包装分组
构件按包装单元和集装箱分组,装箱清单标明每个包装和集装箱内的构件。
安装顺序
按项目需要,编号可包含吊装顺序参考,支持现场有序组装,减少安装错误。
构件包装和装柜以防止运输损坏和优化集装箱空间为目标。超大超长构件按需要拆分以适应标准集装箱尺寸,采用螺栓拼接节点便于现场组装。每批发货附带装箱清单。优化装柜可在合适项目中降低运费,实际节省幅度因项目而异。详见 出口交付能力 →
基地
制造基地与认证
中赛钢构在东莞和惠州设有制造基地,用于钢结构构件的制造、检查、表面处理、编号、包装和出口交付准备。
ISO 9001
质量管理体系认证
ISO 14001
环境管理体系认证
ISO 45001
职业健康安全管理体系
ISO 3834-2
熔焊质量综合要求
EN 1090 EXC2
钢结构构件CE/CPR认证
CIDB IBS
马来西亚工业化建筑系统认证
说明:证书主体、证书编号、有效期和适用范围应以原始证书文件为准。如证书由关联生产基地或制造实体持有而非出口公司本体,将明确说明主体关系。我们不主张不适用于相关主体或范围的认证。
责任
供应范围与当地责任边界
清晰的供应范围帮助客户判断哪些工作由中赛完成、哪些由当地团队负责。
中赛提供
- 按批准图纸的钢结构制造
- 生产前深化配合(按项目范围)
- 分阶段质量检验与必要时试拼装
- 构件编号、包装与装柜
- 出口供货与安装技术指导
当地负责
- 当地土建与基础施工
- 现场吊装与人工安装
- 当地政府审批与许可
- 当地规范合规与验收
相关
相关能力与项目证据
了解中赛支撑制造业务的工程能力、项目类型和出口交付服务。
真实项目
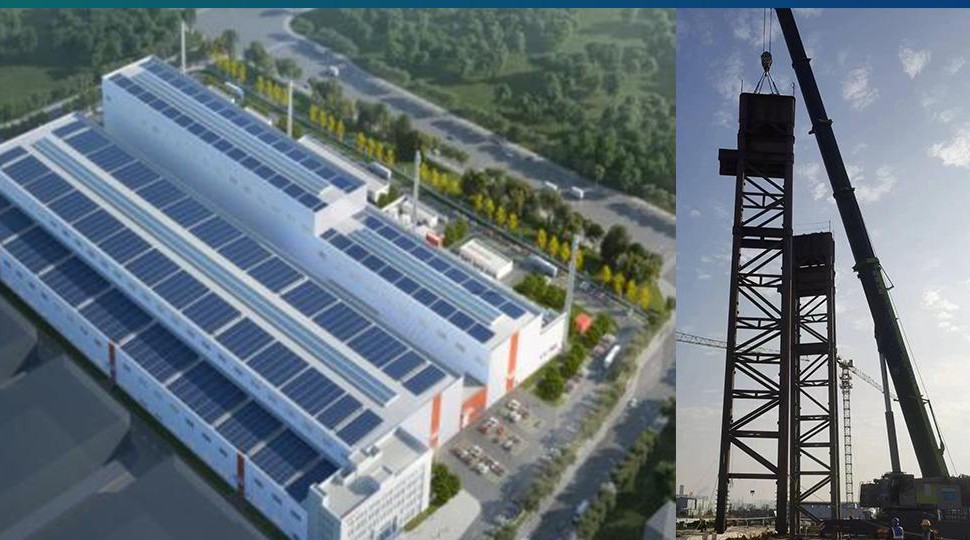
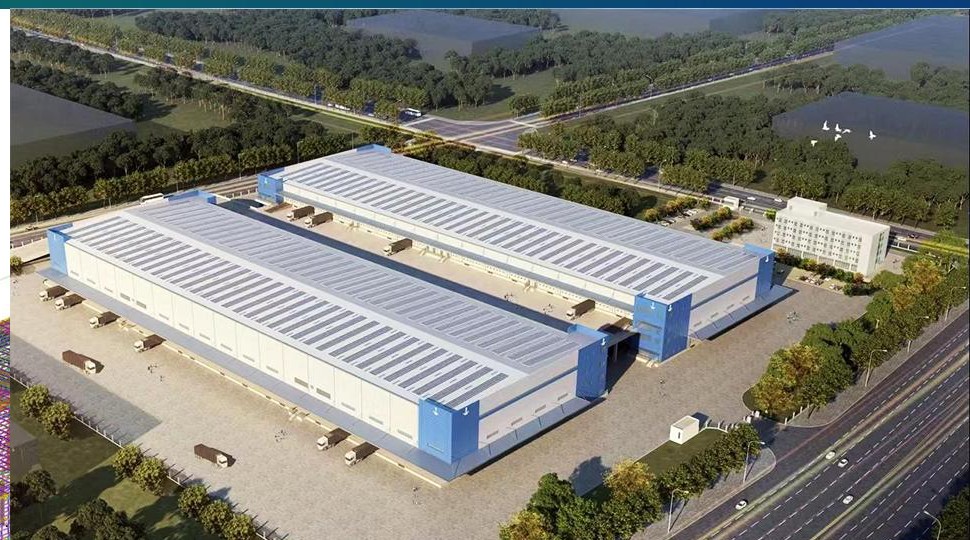
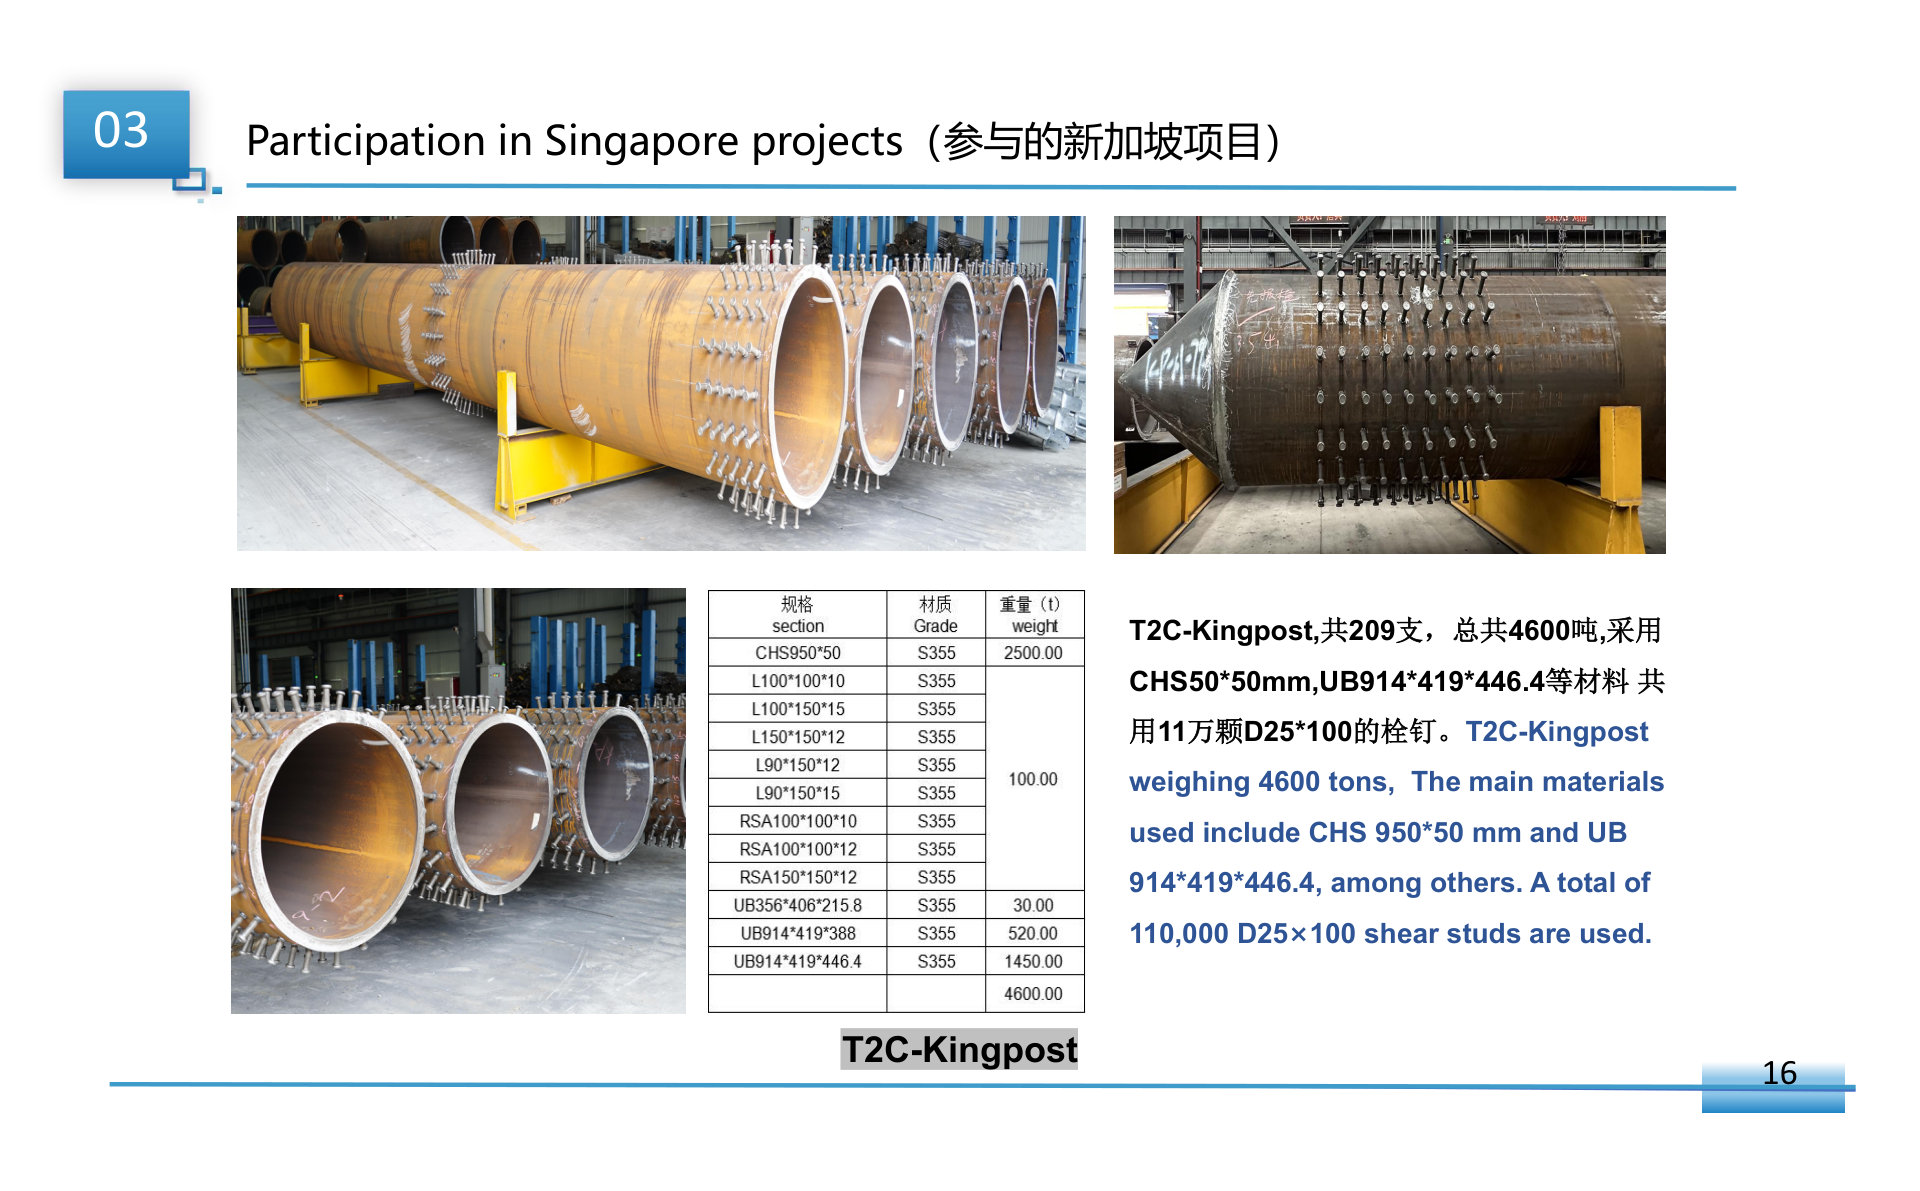
经过该制造流程的真实项目
以下项目的钢结构构件经过中赛制造流程加工、检验和交付。
FAQ
常见问题解答
关于中赛钢结构制造、质量控制和出口交付的常见问题。
项目询盘
有项目图纸准备好?提交进行制造评审
发送您的图纸、项目地点和技术要求进行制造评审。中赛将根据您的项目规格提供制造和出口交付报价。