螺栓连接 vs 现场焊接:如何选择
出口钢结构项目中螺栓连接与现场焊接的对比,从安装速度、质量、成本、现场条件和出口项目考虑。
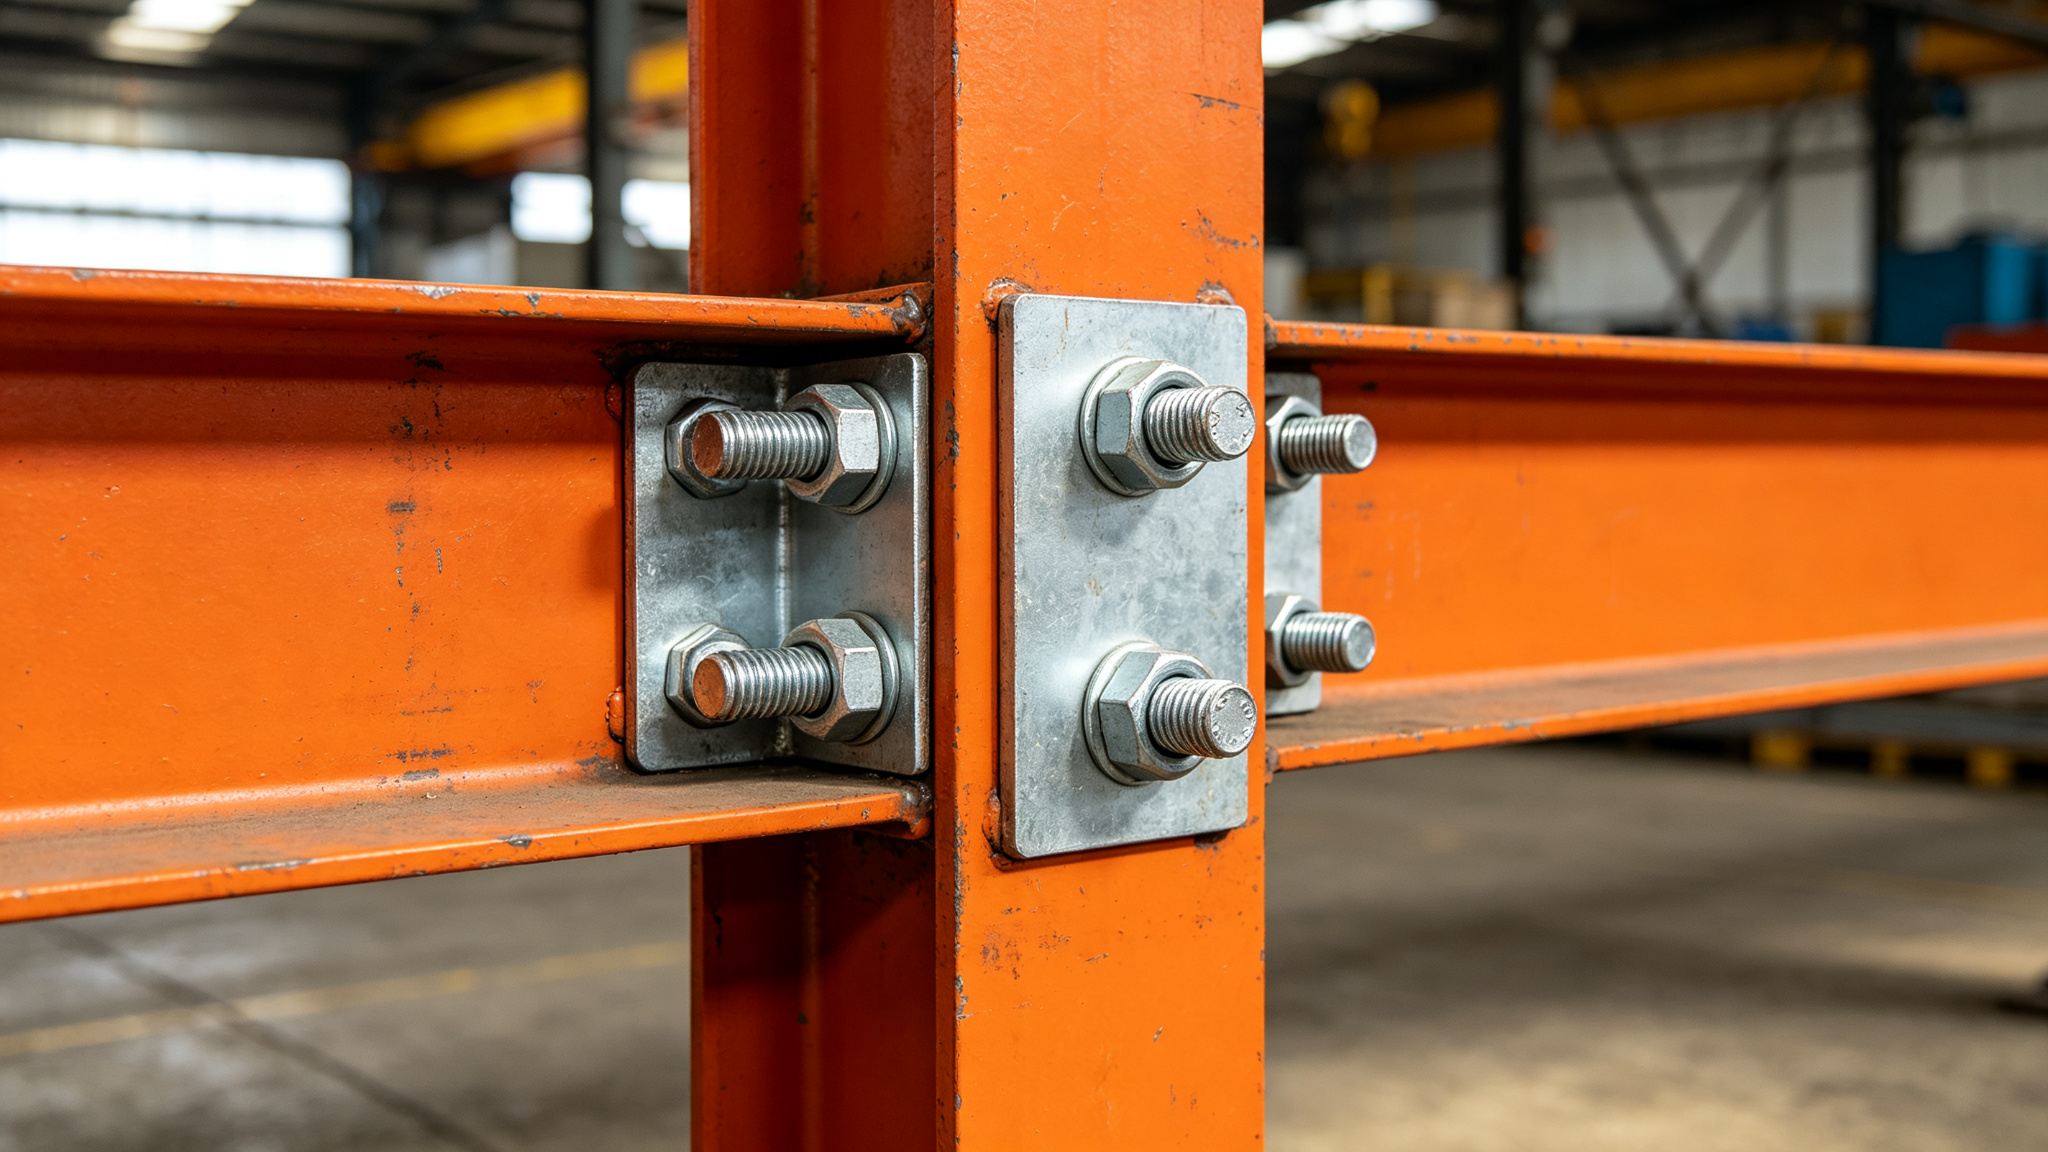
螺栓连接和现场焊接在钢结构中各有适用场景。对于出口项目,通常优先采用螺栓连接,因为它便于工厂预制、车间质量控制和现场快速安装。现场焊接在特定拼接节点、特殊连接和修复时仍然必要。具体选择取决于构件类型、抗震构造、现场劳动力、吊装条件和检验要求。
为什么连接方式对出口很重要
在国内钢结构施工中,现场焊接很常见,工人经验丰富。出口项目情况不同:
- 现场可能没有合格焊工
- 焊接检验设备当地不一定具备
- 天气条件影响焊缝质量
- 现场焊接质量差很难远程修复
- 螺栓连接用简单工具即可检验
因此大多数出口钢结构采用主框架螺栓连接,工厂焊接在车间完成,现场焊接最少化。
螺栓连接
工作方式
钢构件在工厂制作端板、翼缘板或腹板,钻孔匹配高强度螺栓。现场将构件对位,穿入螺栓并按规定扭矩或转角拧紧。
优点
- 安装快 — 不需要焊缝冷却时间
- 质量可控 — 钻孔和板件在工厂完成
- 检验简单 — 目视检查 + 扭矩扳手
- 现场不需要合格焊工
- 不受天气影响 — 雨天、风天可施工
- 可拆卸 — 节点可拆开
- 不需要射线探伤设备
局限
- 要求工厂钻孔精度高
- 连接板比焊接重
- 材料成本略高
- 需要正确的螺栓拧紧顺序
- 不是所有节点都适用
现场焊接
工作方式
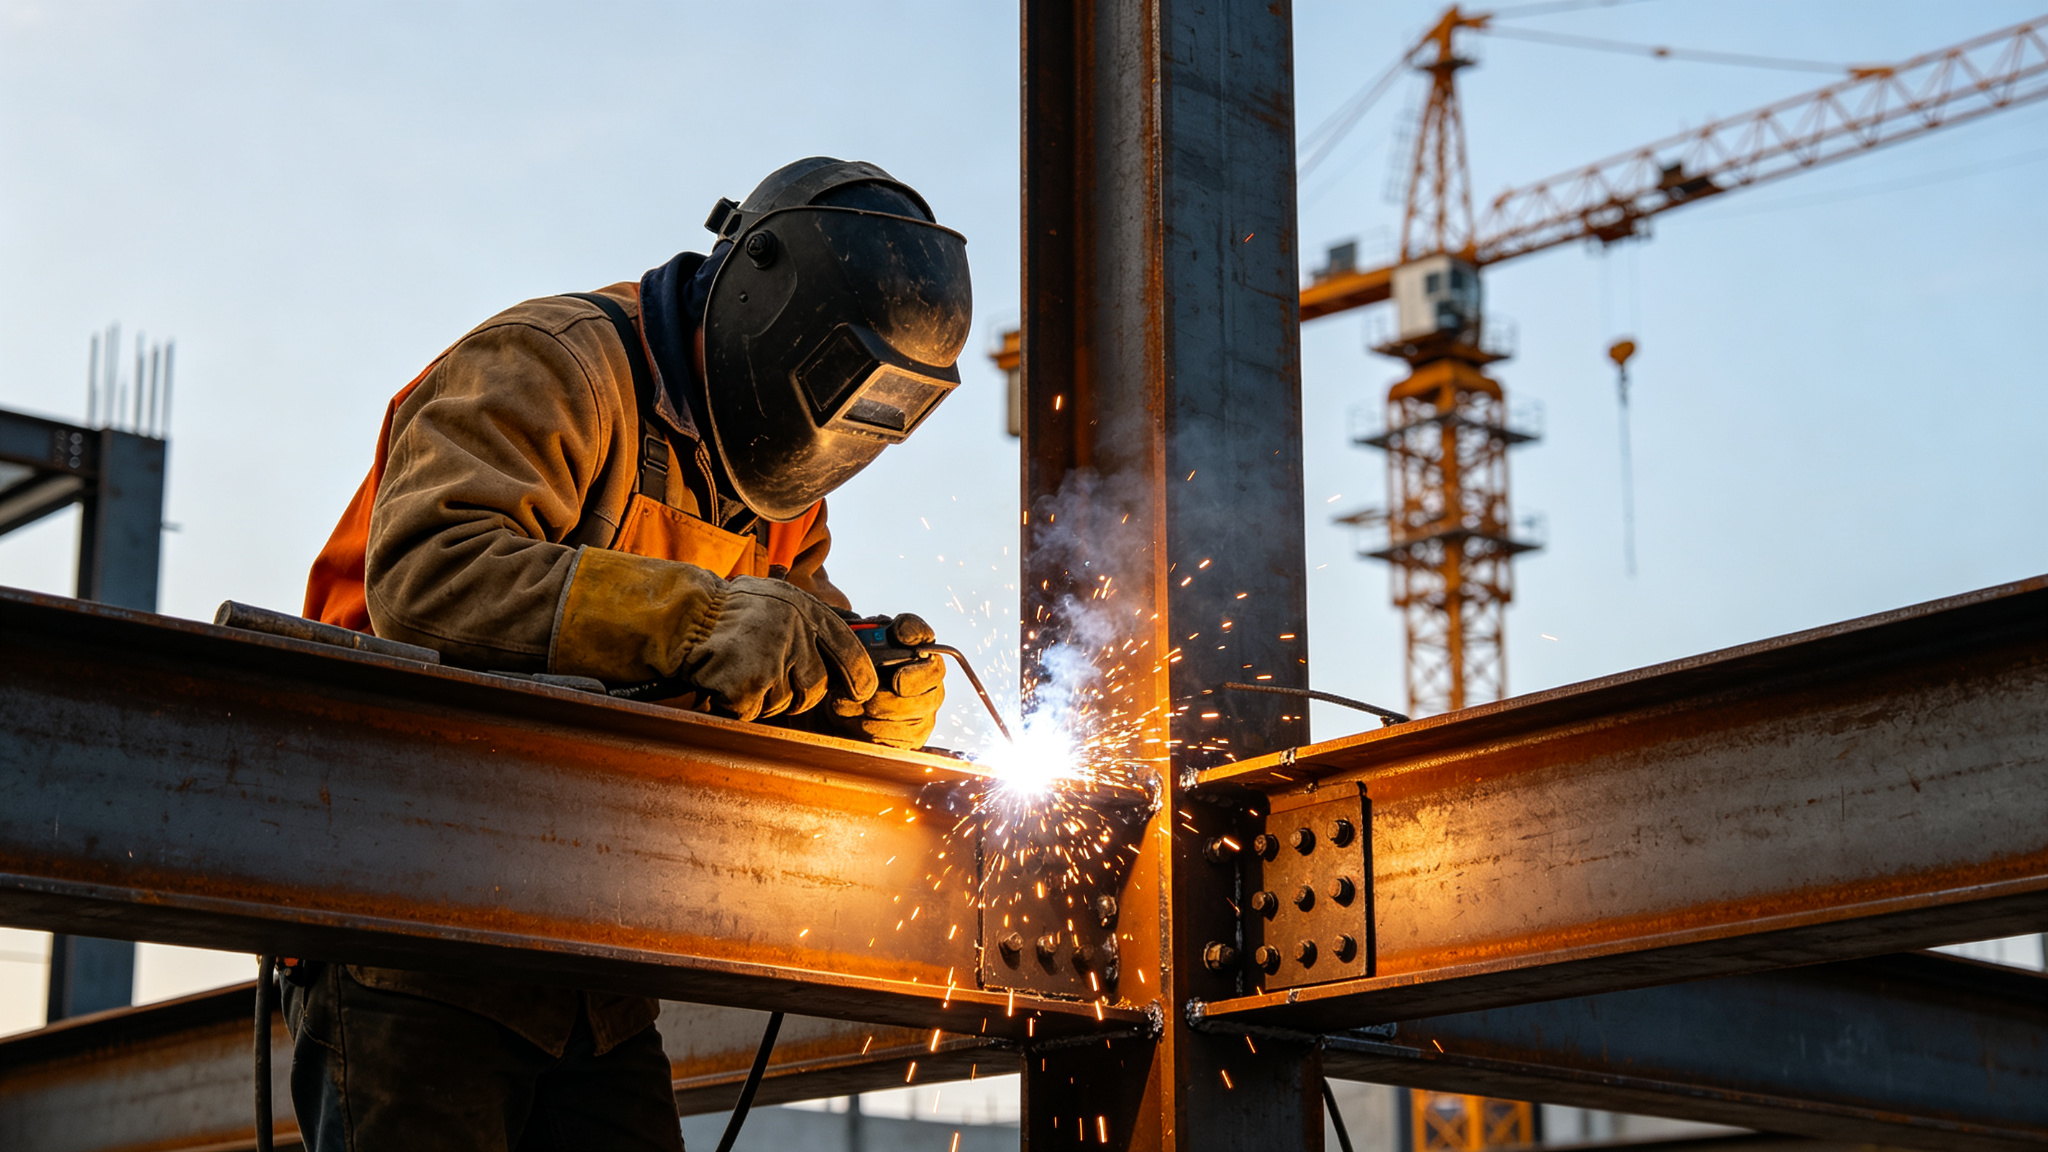
构件发货时带连接板或焊接端头。现场由合格焊工按焊接工艺规程用电弧焊连接。
优点
- 灵活 — 可处理现场意外调整
- 不需要钻孔准备
- 连接通常较轻
- 适合不规则形状和修改
- 当地承包商熟悉
局限
- 现场必须有合格焊工
- 天气敏感(雨、风、温度)
- 质量取决于焊工水平和检验
- 可能需要 NDT(超声或磁粉)
- 安装较慢
- 焊不好很难修复
- 远程工程支持无法修复差焊缝
螺栓连接更适合的场景
螺栓连接通常更适合:
- 出口项目 — 工厂质控、现场简便
- 工业厂房 — 规则框架、标准开间
- 大跨度仓库 — 标准化螺栓节点
- 偏远场地 — 当地焊接能力有限
- 工期紧 — 螺栓安装更快
- 炎热多雨地区 — 焊接质量受影响
- 检验能力有限
现场焊接不可避免的场景
以下情况现场焊接可能不可避免:
- 重级吊车梁拼接要求全熔透
- 复杂几何形状的不规则节点
- 现场修改当实际施工条件与图纸不符
- 抗震特殊抗弯框架要求认证现场焊接
- 运输损伤修复
- 某些柱脚板与锚栓板连接
在出口项目中,设计阶段会尽量减少这些情况,把现场焊接降到最低。
质量控制对比
| 因素 | 螺栓连接 | 现场焊接 |
|---|---|---|
| 质量控制 | 工厂钻孔,易检验 | 取决于焊工和天气 |
| 检验 | 目视 + 扭矩 | 可能需要 NDT |
| 现场技能 | 基础 | 合格焊工 |
| 天气敏感度 | 低 | 高 |
| 安装速度 | 快 | 慢 |
| 可修复性 | 容易(换螺栓) | 困难 |
| 成本 | 材料较高 | 材料较低,人工较高 |
| 工厂制作 | 工厂工作多 | 现场工作多 |
成本考虑
螺栓连接通常钢材材料成本略高(连接板、高强度螺栓),但节省:
- 现场人工
- 检验设备
- 工期延误
- 返工风险
对于出口项目,现场团队技能较低、工期延误成本高,总造价通常螺栓连接更优。
典型出口项目做法
大多数中国钢结构出口供应商采用:
- 工厂焊接制作所有主构件(柱、梁、桁架)
- 螺栓连接现场拼装(端板、拼接板、螺栓)
- 最少现场焊接仅在不可避免处(柱脚灌浆、次要拼接)
- 安装图标明螺栓位置、规格和扭矩要求
这种做法把困难的焊接放在工厂,现场工作简单化,保护质量。
采购方应向供应商确认
- 现场螺栓连接和焊接连接各占多少比例?
- 焊接工艺是否评定?
- 使用什么螺栓等级(如 10.9 / A325)?
- 安装图是否标明螺栓拧紧要求?
- 高强度螺栓扭矩是否规定?
- 是否需要现场焊接,由谁检验?
常见问题
螺栓连接比焊接弱吗? 不一定。设计正确、安装规范的螺栓连接可以和焊接连接一样强。区别在安装和检验,不在正确设计下的结构承载力。
能不能把所有现场焊接改成螺栓? 大多数规则工业厂房可以。某些重载或抗震节点可能因几何或规范要求焊接。有经验的工程师会平衡两者。
常用螺栓等级是什么? 中国标准常用 10.9 高强度螺栓;国际对应 A325 或 A490。具体取决于连接设计和适用规范。
现场需要合格焊工吗? 如果设计尽量减少现场焊接,通常不需要。承包商需要螺栓拧紧工具和熟悉钢结构安装的队伍。如要求现场焊接,应由合格焊工完成。
有项目想了解节点做法? 把图纸或项目需求发给我们,我们可以说明框架如何用螺栓拼装、当地队伍需要准备哪些现场工作。